Làm việc với các vòng quay tái khởi động (TAR) trong ngành công nghiệp hóa chất đòi hỏi thời gian bảo dưỡng nhanh chóng, trong đó hàng trăm ốc vít cao nhiệt độ, cao áp phải được kiểm tra, thay thế vòng đệm và tái khởi động. Các rò rỉ ốc vít không kiểm soát được trong giai đoạn khởi động - đặc biệt là trên các đơn vị phân rã xúc tác, xử lý hóa dầu và alkylation - gây ra các phát thải chất hữu cơ hữu cơ (VOC) nguy hiểm, các sự cố không mong muốn phải dừng máy móc tốn kém và nguy cơ cháy nổ lớn. Để đạt được một khởi động không rò rỉ, cần kiểm soát hệ thống về tính toàn vẹn của các ốc vít.
1. Nguyên nhân gây ra các rò rỉ van ống sau khi hoàn thành chu kỳ bảo dưỡng
Phân tích sau sự cố cho thấy trên 80% các sự cố liên quan đến kết nối ren không phải do lò xo cuộn bị hỏng, mà là do các phương pháp lắp đặt ốc vít không đúng cách.
- Xuất hiện do tải không đồng đều: Tightening các vít theo một chuỗi tròn đơn giản sẽ ép kín vào một bên trong khi giải phóng phần còn lại, vỡ vạch kín.
- Nhiều áp lực còn lại của đệm không đủ: Không vượt qua được sự lệch lạc của van và sự trôi dạt nhiệt trong quá trình kiểm tra áp suất thủy tĩnh.
- Hỏa-torch phá hủy ốc vít: Sử dụng que đốt oxy-acetylen để đốt các ốc bị kẹt tạo ra biến dạng nhiệt cục bộ trên mặt và lỗ ốc, yêu cầu phải tiến hành sửa chữa lại tại hiện trường một cách tốn kém.
HydraStark yêu cầu tuân thủ nghiêm ngặt Tư liệu hướng dẫn ASME PCC-1-2022 về việc lắp ráp liên kết nắp bích kín áp lực. Bằng cách sử dụng xi lanh lực thủy lực đã được校准 700 Bar (áp dụng đầu vuông hoặc xi lanh lực thủy lực trực tiếp có kích thước thấp), độ chính xác của lực xoắn được duy trì trong ±3%.
2. Chia hạt vít bằng lực thủy lực không tạo chớp cho các vít bị ăn mòn
Trong các đơn vị hydrodesulfurization và khí mặn, các ốc vít hợp kim thép B7/2H thường gặp phải sự ăn mòn sulfid stress và bị kẹt đầu vít. Kìm đập thông thường hoặc súng đập tạo ra lửa nóng (cấm trong vùng Class I, Div 1 ATEX) và gây ra rung động mạnh có thể gây hư hại đến lớp gốm bên ngoài ống kim loại.
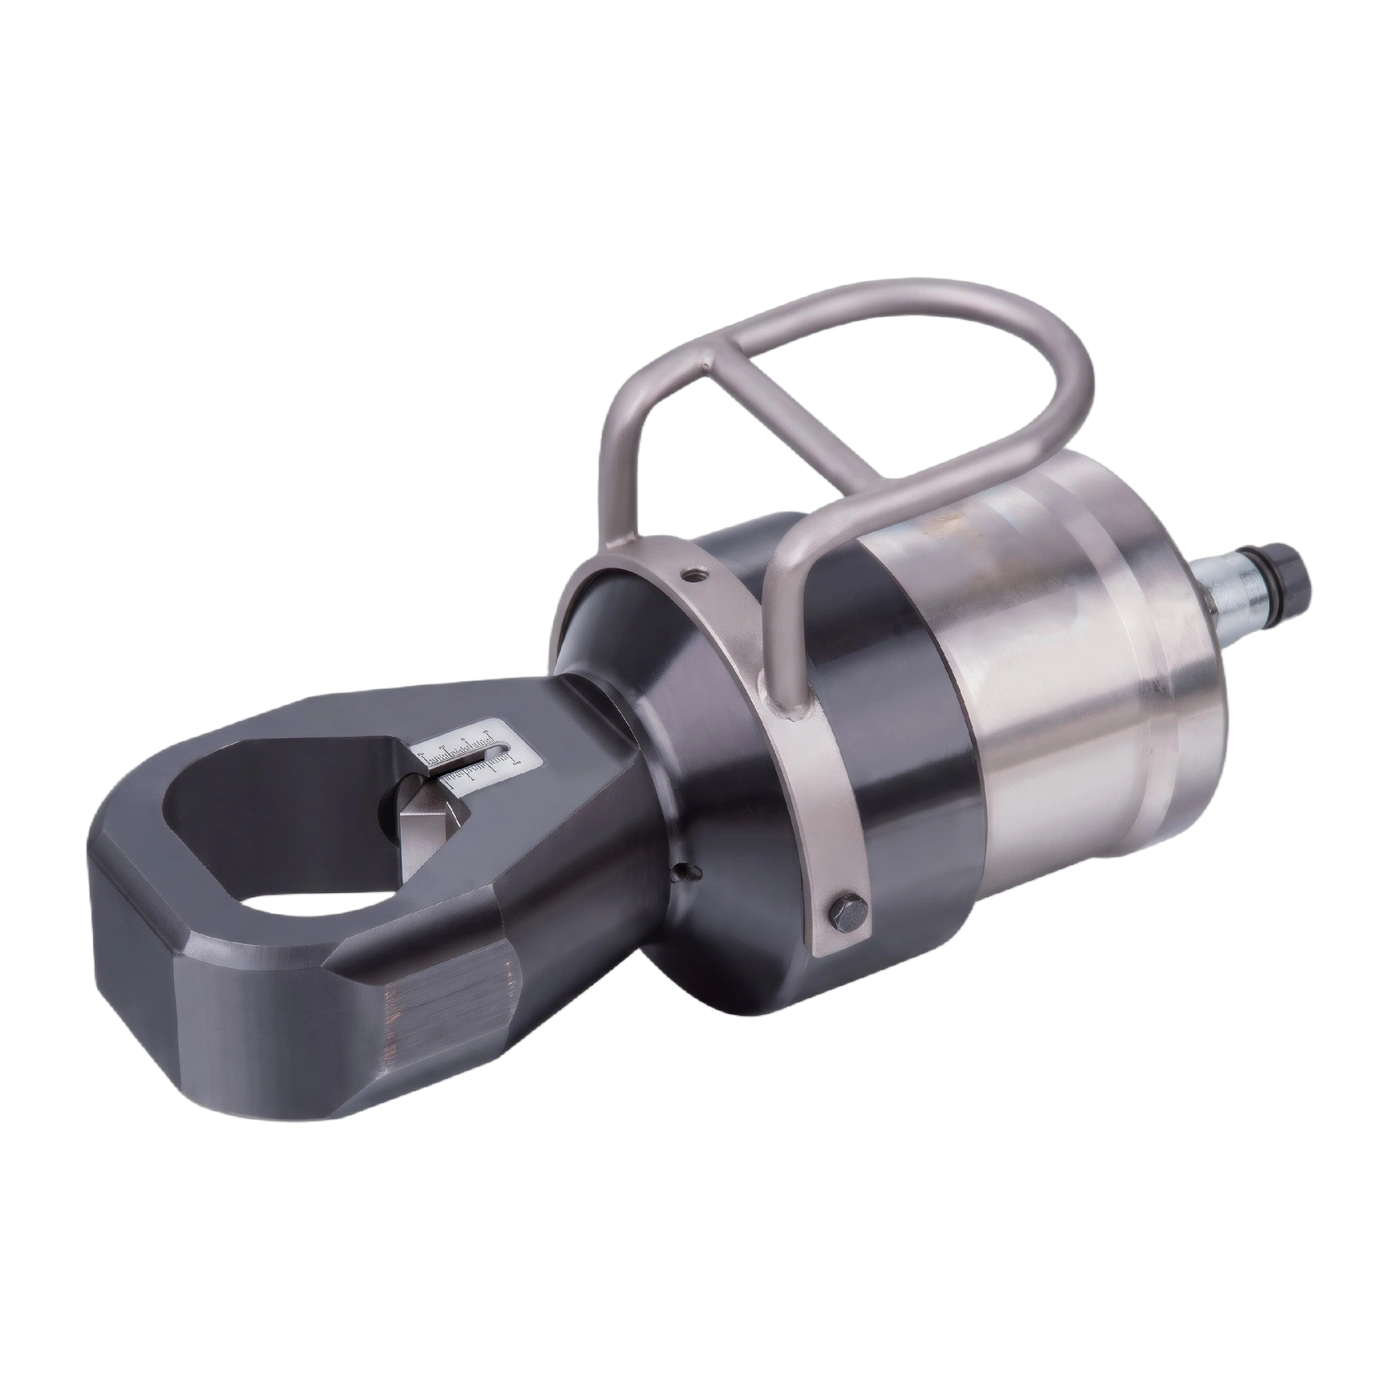
Đặt máy móc nặng nề cutter vặn ốc (HydraStark HNC Series) cung cấp đến 100 tấn lực đứt gãy tập trung thông qua lưỡi dao thép nặng nề được校准. Kẹt chặt các vít bị kẹt được cắt theo đường trục trong dưới 45 giây mà không có mảnh vỡ bay, không có chớp lửa, và không gây hại đến các đường hàn vít, cắt giảm thời gian tắc nghẽn trong quá trình tái khởi động hơn 60%.
3. Chuỗi xoắn sao 4 giai đoạn
Để đảm bảo lực nén đồng đều trên các đệm kim loại gân hoặc đệm bằng graphite, cần áp dụng lực xoắn thủy lực theo hình dạng chéo theo 4 giai đoạn sau:
| Bước qua giai đoạn | Độ căng lực % | Dựng thứ tự vặn | Mục tiêu kỹ thuật |
|---|---|---|---|
| Bước 1 | 20% - 30% | Hình Sao Ngang | Đối xứng vị trí ốc vít; loại bỏ góc khe hở |
| Bước 2 | 50% - 70% | Hình Sao Ngang | Độ nén đồng đều của màng đệm |
| Bước 3 | Độ vặn 100% | Hình Sao Ngang | Độ căng lực của ốc vít trong thiết kế hoàn thiện |
| Bước 4 (Cuối cùng) | Độ vặn 100% | Vòng quay theo chiều kim đồng hồ | compensates cho sự giãn nở của các ốc liền kề; đảm bảo không có ốc lỏng |
4. Thiết bị vặn và bảo dưỡng được khuyến nghị
HydraStark trang bị cho các nhà thầu EPC toàn cầu trong quá trình tái khởi động với dụng cụ lực xoắn thủy lực và phụ kiện bảo dưỡng đường ống.
Đồ nghề bảo dưỡng ốc vít
Khám phá máy cắt ốc vít nhanh, kìm lực thấp và máy nở ốc ngoài đường kính lớn