石油化学工場のターンアラウンド(TAR)は、激しいメンテナンススケジュール下で、数百の高温高圧のパイプフランジを点検、再ゴムシート付け、再起動する必要があります。起動時の不受制御のフランジ漏れ、特にカタリッククラッキング、ハイドロプロセッシング、アルキレーション装置では、危険な揮発性有機化合物(VOC)の排出、予想外の停止、大規模な火災の危険を引き起こします。信頼性のあるゼロ漏れ起動を達成するには、システム的なフランジの健全性管理が必要です。
1. フランジの漏れの原因:ターナー後
フィールドの死因分析によると、80%以上のフランジジョイントの故障は、螺旋巻きシールの欠陥によるものではなく、むしろ適切なボルトの組み立て作業の不適切さによるものである
- ガスケットの圧縮による非一様な荷重: ボルトを単純な円形の順序で締めると、ガスケットの一方を締め付け、反対のクォーターディアングルを解放し、シーリングビードを破壊します。
- 残留ガスケットストレス不足 水圧試験試験中のフラングのずれと熱的伸縮の克服に失敗した。
- 熱湯によるナットの除去損傷 オキシ・エチレンカッティング・ターチュースを使用して締まったナットを焼くと、フランジ面とナット穴に局所的な熱的変形が生じ、現場での大規模な再加工が必要になります。
ハイドラスターキングは厳格な対応を要求します ASME PCC-1-2022 ガイドライン プレスバウンダリーボルトドフレンジジョイントアセンブリ. 700 Barの校正済み油圧トルクレンチ(正方形ドライブまたは低プロフィール直結カセット)を使用することで、トルク出力の再現性は±3%以内に維持されます。
2. 非発火性油圧ナットスプリッターユニットによる腐食したナットの分解
水素還元脱硫と硫化ガス単位において、B7/2H合金鋼のネジは硫化物応力腐食とネジの凝固にしばしば遭います。従来の打撃レンチやインパクトガンは熱い火花を発生させ(Class I, Div 1 ATEXゾーンでは禁止)、また激しい振動を引き起こし、隣接するセラミックパイプラインに損傷を与える可能性があります。
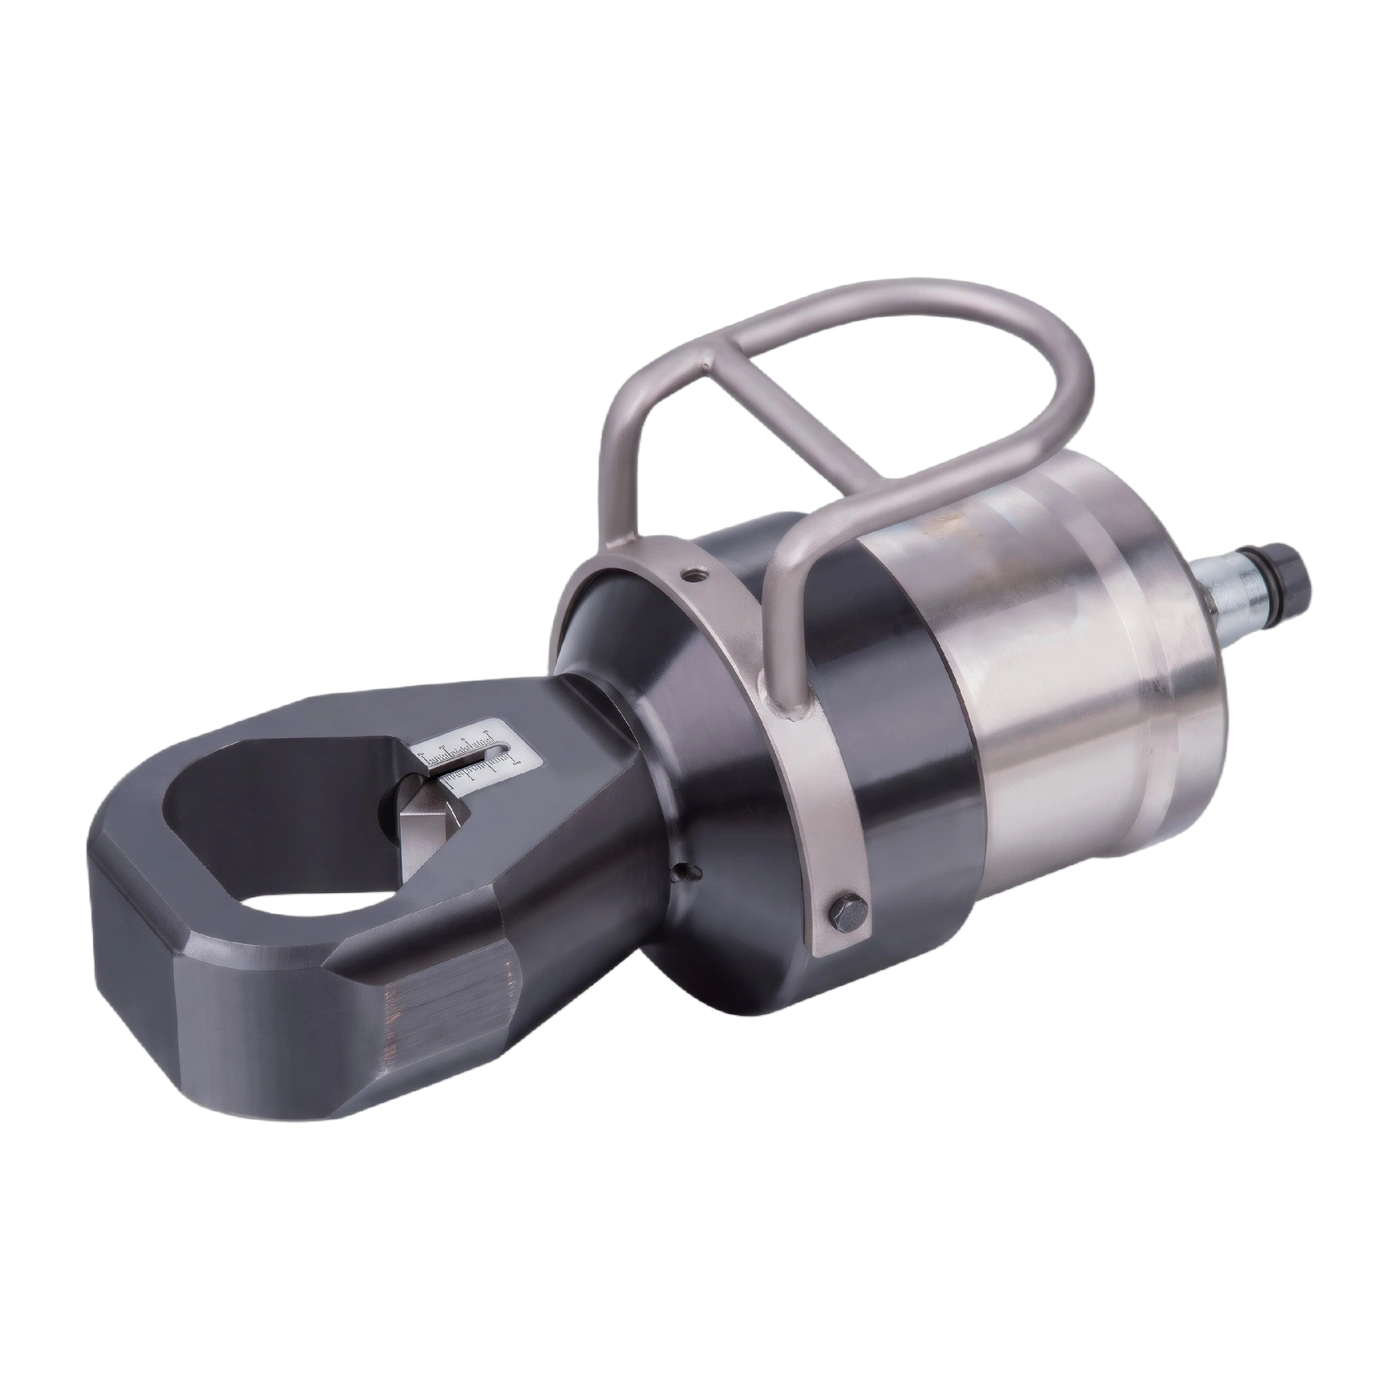
重い 油圧ナットカッタ (HydraStark HNCシリーズ) 100トンの集中楔力まで提供し、精密な重い工具鋼の刃で工具を調整します。45秒未満で軸方向に締め付けられたナットを切断し、飛散物なし、火花なし、ナットのボルトスクリューの傷みなしで、ターンアラウンドスケジュールの瓶颈を60%以上削減します。
3. 四段階スターパターンのトルクシーケンス
均一な圧縮性を確保するために、corrugated metalやグラファイト詰めガスケットに油圧トルクを適用する際は、以下の4段階に従って十字交叉の斜めパターンでトルクを適用します
| 通過段階 | 目標トルク率 | 締め付け順序 | エンジニアリングの目標 |
|---|---|---|---|
| パス1 | 20% - 30% | クロススターパターン | 平行なフランジの位置合わせ; ギャップ角を消去 |
| パス2 | 50% - 70% | クロススターパターン | 均一な部分的なシールド圧縮 |
| パス3 | 100%の目標トルク | クロススターパターン | フルターゲットデザインボルトクランプ応力 |
| パス4 (最終) | 100%の目標トルク | 時計回りの回転パス | 隣接するボルトの緩みを補正し、零の緩いナットを確保する |
4. 推奨するボルトリング & メンテナンス機器
HydraStarkはグローバルなEPCのターンアラウンド契約者に油圧トルクツールとパイプラインメンテナンスアクセサリーを提供します
主要なフランジメンテナンス機器
高速油圧ナットカッターや低プロファイルレンチ、フランジスプレッダーを探索: