8MWから16MWクラスの海上風力発電機は、極端な循環的な空力疲労、波による水力学的曲げモーメント、そして厳しい海塩飛散腐食にさらされています。これらの巨大な構造物の中で、管状塔部品のボルト接合部とアンカー・ケージ基礎リングのボルト接合部は、最も重要な構造荷重経路を形成します。正確で一貫した残留ボルトプレードを確保することは、ボルト疲労破壊やフランジ分離を予防する決定的な要素です。
1. 海上タワーにおける従来のトルクリングの機械的故障メカニズム
標準的な構造製造では、トルク方法はナットのねじのねじ面を通じて回転力を利用しています。海上設置船(WTIV)での現場条件下では、潤滑剤の分散、表面粗さ、塩霧の酸化が摩擦係数(μ)を0.08から0.22の範囲で予測不可能に変動させます。結果として、適用されたトルクの90%がパラサイト摩擦として消費され、残留圧縮力の精度が±30%を超えて漂流します。
さらに、トルクリング時に発生する扭转剪断応力は、ボルト軸部に固定されます。この残留扭转が、海上波浪や風速変動による繰り返し荷重に重ねられると、高強度クラス10.9および12.9の基礎ボルト(M36からM72)の疲労限を著しく低下させ、早期の微小クラックの進行を引き起こします。
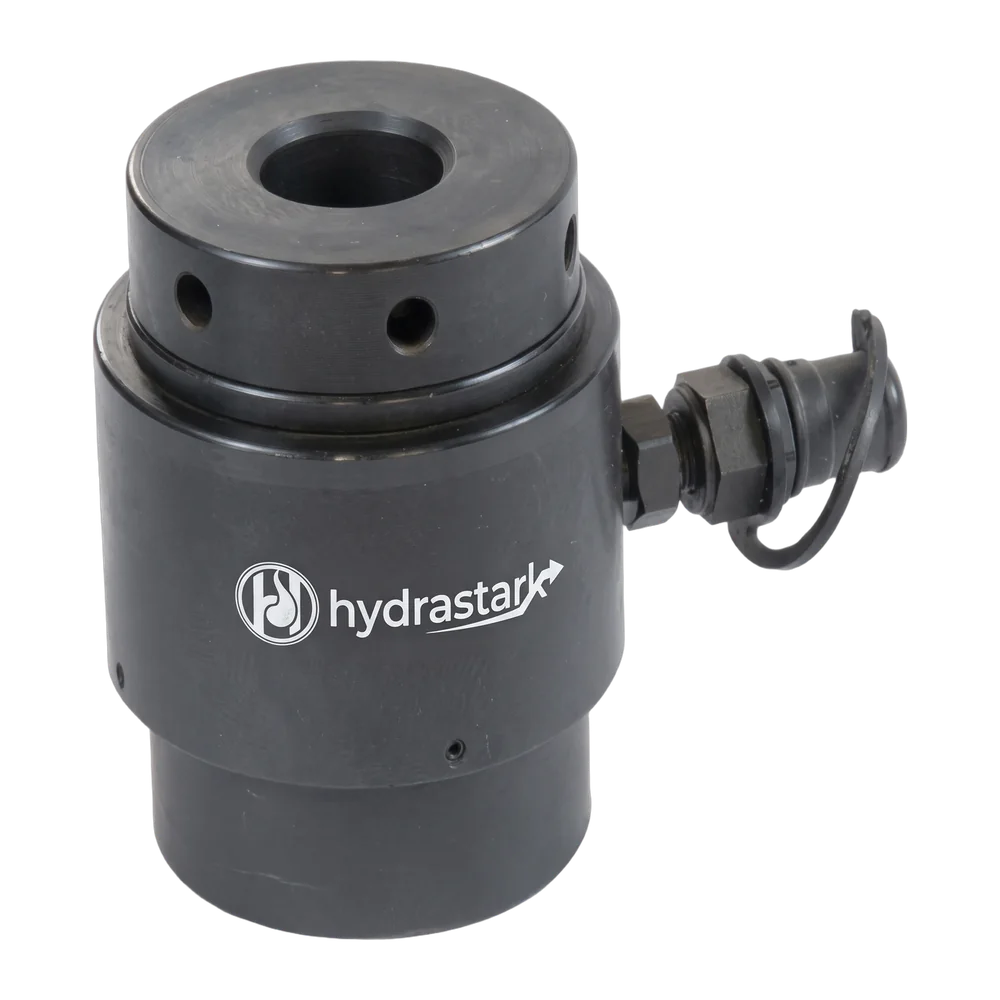
トルクレンチとは異なり 1500 バル油圧ボルトテンショナー 100%の純粋な軸方向の伸張力を直接スタッドボルトの突出部に作用させます。ナットは、フランジ面に対して指で締めることで、スレッド摩擦やトルクアップがゼロになります。油圧圧力が解放されたとき、残留プレードロップの正確さは厳密な±3%の許容範囲内で管理されます。
2. 50% vs. 100% 同期ダイスチェーン張力構造
現代の風力発電タワーのフランジは、通常、1周あたり80から140本のボルトを備えています。単一のツールによる締め付けは、フランジの局所的な変位を引き起こし、弾性クロストークやボルトのリラクゼーションと呼ばれます。不均一な負荷分布を排除するため、二つの同期緊張プロトコルが採用されています。
| 張力配置 | ツーリングレシピ | 必要なパス数 | ボルトリラクセーションリスク | フィールド効率 |
|---|---|---|---|---|
| 100% シンクロナス・テンシニング | 1つのテンショナー(フルリング)につき1本のボルト | 1 シングルパス | 0% (ゼロ・エラス・トーク) | 最速の設置; 高い船載クレーンの生産性 |
| 50% ダイジー・チェーン (セグメンタル) | 1本の緊張機を交互のボルトに1本ずつ | 2パス(パス1 @ 105%,パス2 @ 100%) | 4%をオーバーパルプにより補償 | 基盤カージュの最適な工具投資バランス |
3. 標準4ステップ標準操作手順(1500バール)
- 突出確認 & ナットスレッドエンゲージメント: ヘキスナットより上のボルト突起部がボルト径(d)の1.0倍から1.2倍以上であることを確認し、フルプルーチャースリーブの締結を確保する。
- 同期リンクコネクティング: 1800バルスの爆発保護に耐える超高圧の柔軟ホースを介して最大16から32のテンショナーを並列接続し、CEJN互換のクイックコネクタを使用します。
- 計算されたオーバープルーブ圧力化 1500 バルの校正された電気/空気圧力パック(例えばHydraStark HPT-1500)を使用し、計算された荷重A(機械的転送損失/ねじの沈着要因を考慮)に圧力パックを圧力化する。
- ナットを締め直し & ディエナジー トミーバーをテンショナーの窓を通じて、ネジをしっかりとフランジシートに押し付けます。油圧リリースバルブを開き、荷重を完全に張力として締め付けたネジに転送します。
4. ワインド・タービンボルティングの推奨ツールパッケージ
海側の基礎とタワーのボルトリングをゼロダウンタイムで実行するため、HydraStarkは工場校正された1500バールの張力ツールを提供し、特に狭い間隔のLフランジに設計されています
推奨される油圧張力調整ソリューション
ハイドラスターキングの精密な1500バールの工具を探索し、寸法図面とグローバルな輸送ロジスティクスも含む