화학공정 석유화학 공장 재조립(TAR)는 엄격한 유지보수 일정 하에서 수백 개의 고온 고압 파이프 플랜지가 검사, 재가asket, 그리고 재조작이 필요합니다. 시작 시 불규제된 플랜지 누수, 특히 카탈리틱 크래킹, 수소 처리, 알킬레이션 장치에서는 위험한 유기 화합물(VOC) 배출, 비용이 높은 예상치 못한 정지, 그리고 치명적인 화재 위험을 유발합니다. 확실한 누수 없는 시작을 달성하려면 시스템적인 플랜지Integrity 제어가 필요합니다.
1. 후진공 뒤의 플랜지 누수의 근본 원인
장치 사후 분석 결과, 80% 이상의 플랜지 결합부 결함이 스플레인-워드 가스터의 결함이 아닌 부적절한 볼팅 조립 실무로 인해 발생함을 보여줍니다.
- 가asket 압박: 비정규적 부하로 인해 단순한 원형 순서로 나사 조립 시, 가asket 한쪽을 압축시키는 한편, 반대 쿼드를 해제하여 결합된 결합 테이프를 깨냅니다.
- 부족한 잔여 고무재 스트레스: 수압 검증 시 플랜지 정렬과 열적 변형을 극복하지 못함
- 화염로켓 나트 제거 손상: 액체산소-액체탄소 절연 젓가락을 사용하여 잠겨있는 나사를 태우면 플랜지 표면과 스텐드 홀에 국한된 열 변형이 발생하여 현장에서 대규모 재가공이 필요합니다.
하이드라스탁은 엄격한 일치를 강요합니다 ASME PCC-1-2022 가이드라인, 압력 경계 볼트 결합 플랜지 조인트 조립그리고 정밀한 700 바의 수압 토크 렌치(사각 렌치 또는 저프로필 직접 연결 캐스터)를 사용하면 토크 출력 일관성은 ±3% 내로 유지됩니다.
2. 비화염성 수압 스크루 분리기 사용으로 녹화된 스텝 분리
수소화 및 야단가 기기에서 B7/2H 합금 스텟은 종종 심각한 수화 스트레스 치료와 선이 끊어지는 문제를 겪습니다. 전통적인 강타 렌치 또는 충격 총은 고온 스파크를 생성합니다 (Class I, Div 1 ATEX 구역에서 금지) 그리고 극심한 진동을 유발하여 인접한 세라믹 파이프 린을 손상시킬 수 있습니다.
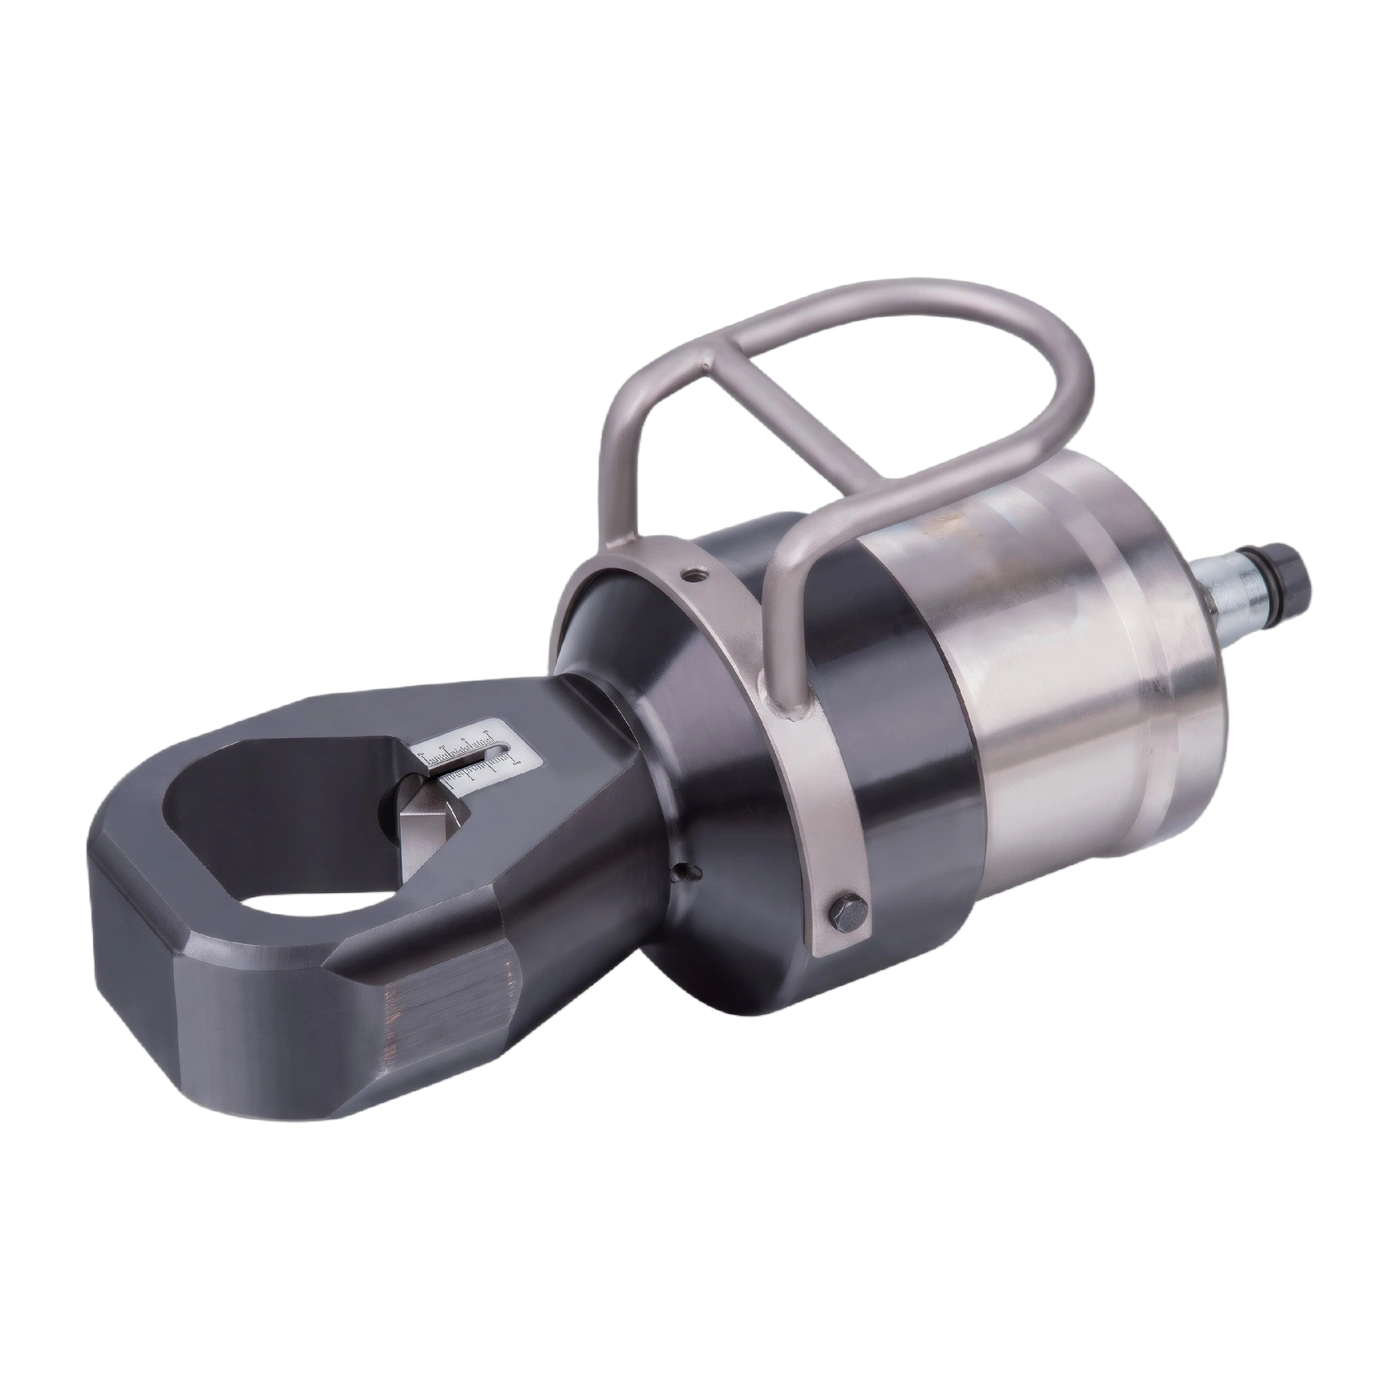
중형 장비를 배치 수압 뚜껑 자르는 도구 (HydraStark HNC 시리즈) 100 톤의 집중된 브래킷 힘을 전달하며 정밀화된 중형 도구 강철 블레이드를 통해. 잠겨있는 나일트는 45초 이내에 축 방향 평면에서 자르며, 날아가는 잔해, 폭발, 그리고 스텝트 볼트 스레드에 대한 손상 없이 작업을 완료합니다. 이로 인해 회복 시간을 60% 이상 절약합니다.
3. 4-단계 별형 토크 시퀀싱
교차로 대각선 패턴으로 코르그레이티드 메탈 또는 그래피트를 채운 가asket에 균일한 압축적 압력을 주기 위해 다음 4단계에 따라 수압 토크를 적용해야 합니다:
| 통과 단계 | 목표 토크 % | 拧紧顺序 | 공학적 목표 |
|---|---|---|---|
| 통과 1 | 20% - 30% | 교차 별 패턴 | 평행 플랜지 정렬; 간격 각도를 제거 |
| 패스 2 | 50% - 70% | 교차 별 패턴 | 일관된 부분 고무 압축 |
| 패스 3 | 100% 목표 토크 | 교차 별 패턴 | 전기적인 목표 설계 볼트 클램프 스트레스 |
| 패스 4 (최종) | 100% 목표 토크 | 시계방향 회전 | 주변 나사의 풀림을 보완하고, 떨어지지 않는 나사를 보장합니다 |
4. 추천된 조립 및 유지보수 장비
HydraStark은 전세계 EPC 유지보수 업체들에게 유압 토크 도구와 파이프라인 유지보수 액세서리를 제공합니다:
주요 플랜지 유지보수 장비
고속 유압 나트 커퍼, 낮은 프로필 토르크 렌치, 그리고 플랜지 스프레더를 탐색하세요: