Le smaltiture petrolchimiche (TAR) operano sotto linee di manutenzione aggressive dove centinaia di giunti di tubi ad alta temperatura e ad alta pressione devono essere controllati, riparati e riavviati. Le perdite di giunto non controllate durante il rilancio, soprattutto su unità di cracking catalitico, di idroprocessamento e di alcalinizzazione, provocano emissioni di composti organici volatili pericolosi (VOC), interruzioni non pianificate costose e pericoli di incendio catastrofici. Per ottenere un rilancio con zero perdite è necessario un controllo sistematico dell'integrità dei giunti.
1. Le cause fondamentali delle perdite di giunto di flangia dopo il rinnovamento di raffineria
L'analisi post-mortem del campo mostra che oltre il 80% dei fallimenti di giunti di giunzione non sono causati da gomiti spiralati difettosi, ma piuttosto da pratiche di montaggio impropri delle viti.
- Soffocamento della gomma a causa di un carico non uniforme: Tendere le viti in un semplice ordine circolare comprime il guarnitore da un lato e scarica il quadrante opposto, spezzando il perno di sigillatura.
- Stress insufficiento della gomma di guarnizione residua: Non riuscire a superare l'allineamento errato e la flessione termica durante il test di prova idrostatico.
- Danno alla rimozione di bulloni con torcia calda: L'uso di torce a ossigeno-acetilene per bruciare le viti bloccate crea deformazioni termiche localizzate sulle facce delle giunture e sui fori delle steli, richiedendo rilavorazioni estese sul posto.
HydraStark impone un allineamento rigoroso con Linee guida ASME PCC-1-2022 per l'assemblaggio delle giunture a giunto di giunzione a fascetta saldata per confini di barriera di pressioneUtilizzando chiave a torcia idraulica calibrata da 700 bar (a quadrato o cassette a profilo basso direttamente adattabili), la ripetibilità del getto di coppia viene mantenuta entro ±3%.
2. Smaschi per viti corrosi senza scintille per idraulica
Nelle unità di idrodesolfurizzazione e di gas dolci, i bulloni in acciaio B7/2H spesso subiscono gravi corrosioni da stress di sulfuro e fermo delle gomme. Le chiavi da impatto convenzionali o le pistole d'impatto generano scintille calde (proibite nelle zone ATEX classe I, div. 1) e inducono vibrazioni severe che possono danneggiare le sovrastrutture ceramiche vicine.
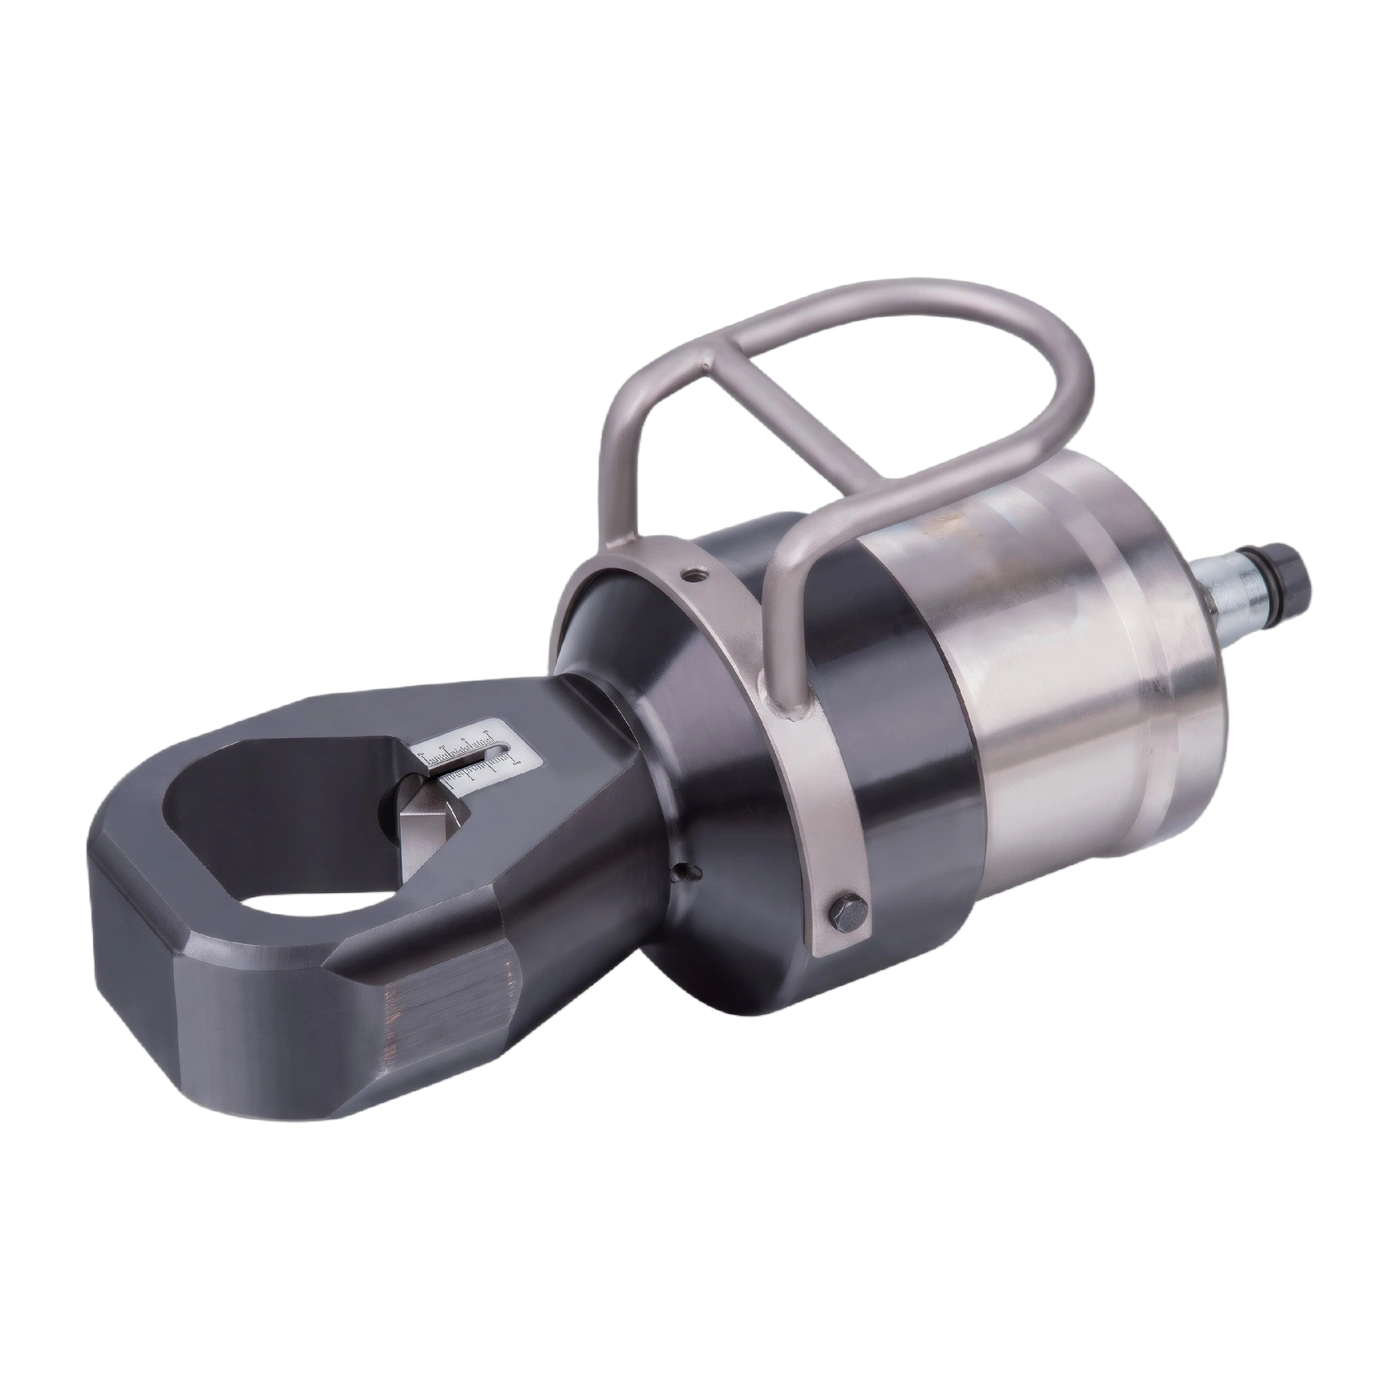
Impiegare attrezzature pesanti tagliacavi idraulici (HydraStark HNC Series) fornisce fino a 100 Tonnellate di forza di taglio concentrata attraverso lame in acciaio pesante di alta qualità calibrato. Le viti bloccate vengono tagliate lungo il loro piano assiale in meno di 45 secondi senza schegge volanti, zero scintille e zero danni alle filettature del dado, tagliando i bottichi del turno di manutenzione del 60%.
3. La sequenza a stella a quattro fasi di serraggio
Per assicurare una compressione uniforme sulle giunture di gomiti in metallo corrugato o con riempimento di grafite, è necessario applicare una coppia idraulica seguendo un pattern a crisscross diagonale in quattro fasi.
| Passaggio di Fase | Torque di Tiro % | Sequenza di serraggio | Obiettivo dell'ingegneria |
|---|---|---|---|
| Passaggio 1 | 20% - 30% | Modello a stella incrociata | Allineamento parallelo delle giunzioni; elimina l'angolo di spazio tra le giunzioni |
| Passaggio 2 | 50% - 70% | Modello a stella incrociata | Compressione parziale non uniforme della gomma di sigillatura |
| Passaggio 3 | 100% Torcia di Trasmissione | Modello a stella incrociata | Full target design di tensione di trazione delle viti di fissaggio |
| Passo 4 (Finale) | 100% Torcia di Trasmissione | Passaggio rotazionale antiorario | Compensa per la rilassazione dei bulloni adiacenti; assicura zero bulloni lenti |
4. Raccomandazioni per la saldatura e l'utenza delle attrezzature
HydraStark fornisce alle contractor di ristrutturazione globali EPC strumenti idraulici di torsione e accessori per la manutenzione delle linee管道:
Attrezzature per manutenzione delle giunzioni di flangia
Esplora le taglierine ad alta velocità idrauliche, le chiavi a molla a profilo basso e le estenditori di giunti.