Le generatrici eoliche offshore (classe 8 MW a 16 MW) sono soggette a fatiche aerodinamiche cicliche estreme, momenti di flessione idrodinamici indotti dalle onde, e corrosione da spruzzi marini salini severe. All'interno di queste strutture colossali, le connessioni a flangia L saldate delle sezioni tubolari del torre e la cerchia di fondazione a culla rappresentano i percorsi strutturali di carico più critici. Assicurare una precompressione residua di bulloni esatta e uniforme è il fattore decisivo unico per prevenire fallimenti catastrofici da fatica dei bulloni e la separazione delle flange.
1. Il meccanismo di fallimento meccanico del torcaggio convenzionale nelle torri offshore
Nella fabbricazione strutturale standard, i metodi di torquaggio si basano sulla forza rotazionale trasferita attraverso le eliciche dei filetti delle viti. Nelle condizioni di campo su imbarcazioni di installazione offshore (WTIVs), la dispersione della lubrificazione dei filetti, la rugosità della superficie e l'ossidazione della nebbia salina causano che i coefficienti di attrito (μ) varino in modo imprevedibile tra 0,08 e 0,22. Di conseguenza, fino al 90% della coppia applicata viene dissipata come attrito parasitario, lasciando che l'accuratezza della carica di chiusura residua oscilli oltre ±30%.
Inoltre, la tensione di taglio torsionale indotta durante la torsione rimane bloccata all'interno del fusto del bullone. Quando si sovrappone alle momenti ciclici delle onde e dei venti offshore, questa tensione residua torsionale notevolmente riduce il limite di fatica dei bulloni di base di alta resistenza di Classe 10.9 e 12.9 (M36 a M72), accelerando la propagazione prematura delle microfessurazioni.
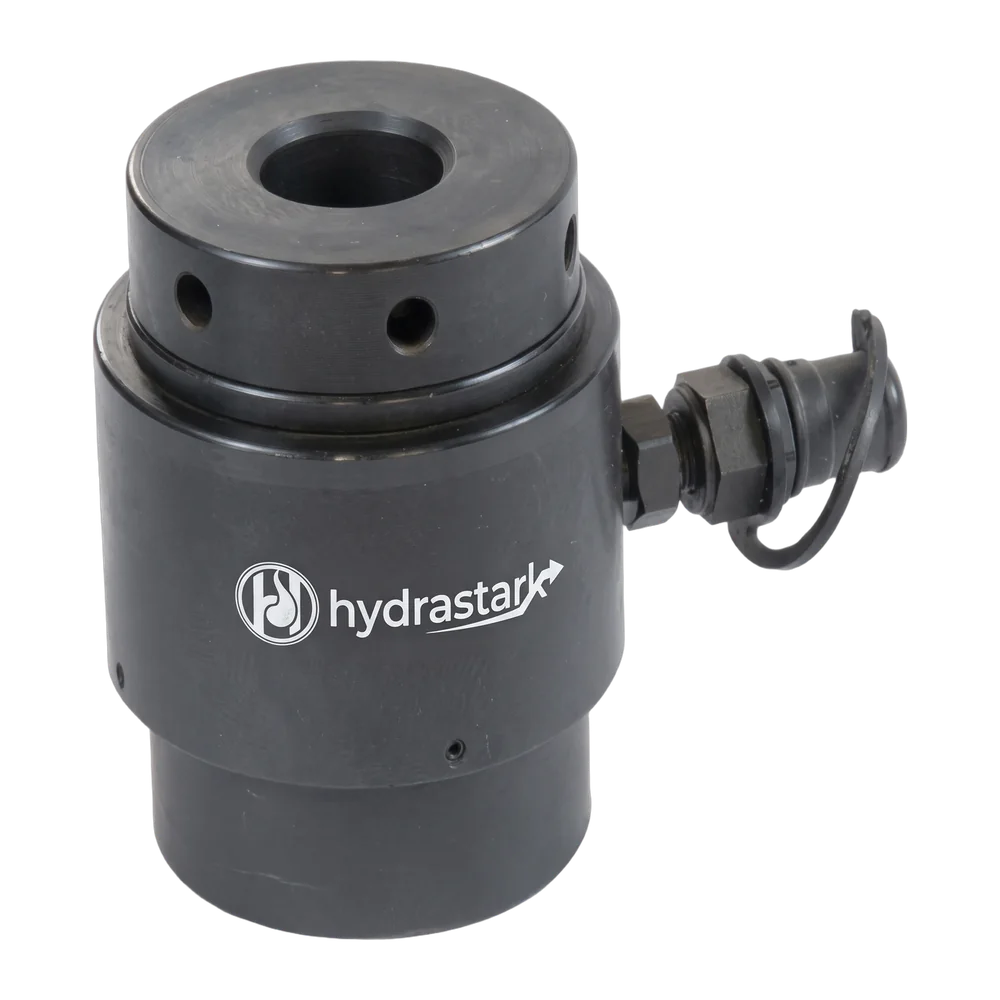
Come le chiavette di torsione, Tensionatori idraulici a 1500 bar per bulloni applicare un'elastazione pura del 100% direttamente sull'estremità del bullone. La vite viene ruotata a mano contro il piano del flangia con zero attrito del filo di vite o torsione. Quando la pressione idraulica si rilascia, la precisione della carica residuale è gestita all'interno di un margine stretto di ±3%.
2. 50% vs. 100% di tensionamento sincrono a catena di margherite
I connettori circolari delle moderne turbine eoliche solitamente contengono 80 a 140 bulloni per giunto. Il serraggio con un solo strumento introduce una deflessione della placca di connessione, nota come conversazione elastica o rilassamento del bullone. Per eliminare la distribuzione di carico non uniforme, vengono impiegati due protocolli di tensionamento sincrono:
| Configurazione di Tensionamento | Ratio di attrezzatura | Passaggi richiesti | Rischio di rilassamento delle viti | Efficienza del campo |
|---|---|---|---|---|
| Tensionatura simultanea del 100% | un tensionatore per bullone (anello completo) | 1 Passo Singolo | 0% (Zero Cross-Parassitica) | Installazione più rapida; elevata produttività del carrello di sollevamento della nave |
| 50% Catena a catena (segmentale) | un tensionatore ogni secondo bullone | 2 Passi (Passo 1 @ 105%, Passo 2 @ 100%) | < 4% compensato tramite overpull | Investimento ottimale per l'attrezzatura fondamentale delle gabbie |
3. Procedura standard a quattro passaggi standard (1500 bar)
- Verifica della Protrusione & Involucro del Filo di Vite Verificare che la lunghezza della vite a tondello fuori dalla vite esagonale sia almeno 1,0x a 1,2x il diametro nominale della vite a tondello (d) per garantire un'incidenza completa della vite a tondello.
- Collegamento sincrono: Collegare fino a 16 a 32 tensionatori in parallelo tramite tubi flessibili ad alta pressione ultra-alte, capaci di protezione a esplosione fino a 1800 Bar, utilizzando connettori rapidi compatibili CEJN.
- Calcolata Pressurizzazione di Trasposizione: Utilizzando un accumulatore elettrico/pneumatico calibrato da 1500 bar (come il HydraStark HPT-1500), sovrapressurizzare il circuito con la carica calcolata A (considerando la perdita meccanica di trasferimento / fattore di insediamento del filo).
- Ricongiungimento della vite e disattivazione: Inserisci il barra tommy attraverso la finestra del tensionatore per girare saldamente la vite sull'alloggiamento della piastra. Apri il rilascio idraulico, permettendo il carico di trasferirsi puramente in tensione alla vite serrata.
4. Pacchetto di attrezzature consigliato per il fissaggio delle turbine eoliche
Per eseguire il bulloning offshore della base e della torre con zero downtime, HydraStark fornisce strumentazione di tensionamento calibrata in fabbrica a 1500 bar progettata specificamente per giunzioni L-flange strette:
Soluzioni di tensionamento idraulico consigliate
Esplora l'attrezzatura precisa HydraStark da 1500 bar, completa con piani di dimensioni e logistica di spedizione globale: