Le levage et l'alignement de structures civiles continues massives — telles que les ponts en caisson en acier continu, les modules de ponton offshore et les réacteurs de hydrocracking pétrochimiques lourds — nécessitent une précision extraordinaire. Lorsque des charges de plusieurs milliers de tonnes sont soulevées à l'aide de points de levage hydrauliques distribués, même un déplacement de 1,0 mm entre les piliers adjacents peut introduire des contraintes torsionnelles sévères, entraînant des fissures microstructurales, des déplacements de l'essieu, ou une rupture catastrophique localisée.
1. La physique des matériaux pour la distribution de charge à plusieurs points
Contrairement à la levée rigide à un point unique, la levée structurale à travers plusieurs points de levée est indéterminée statiquement. En raison de la rigidité variable sur les travées du pont et de la distribution inégale du centre de gravité (CoG), un volume de fluide identique provoque des déplacements verticaux inégaux. Le freinage manuel conventionnel des vannes échoue car le retard de réaction de l'opérateur ne peut pas synchroniser les dynamiques fluides sous des pressions arrière fluctuantes.
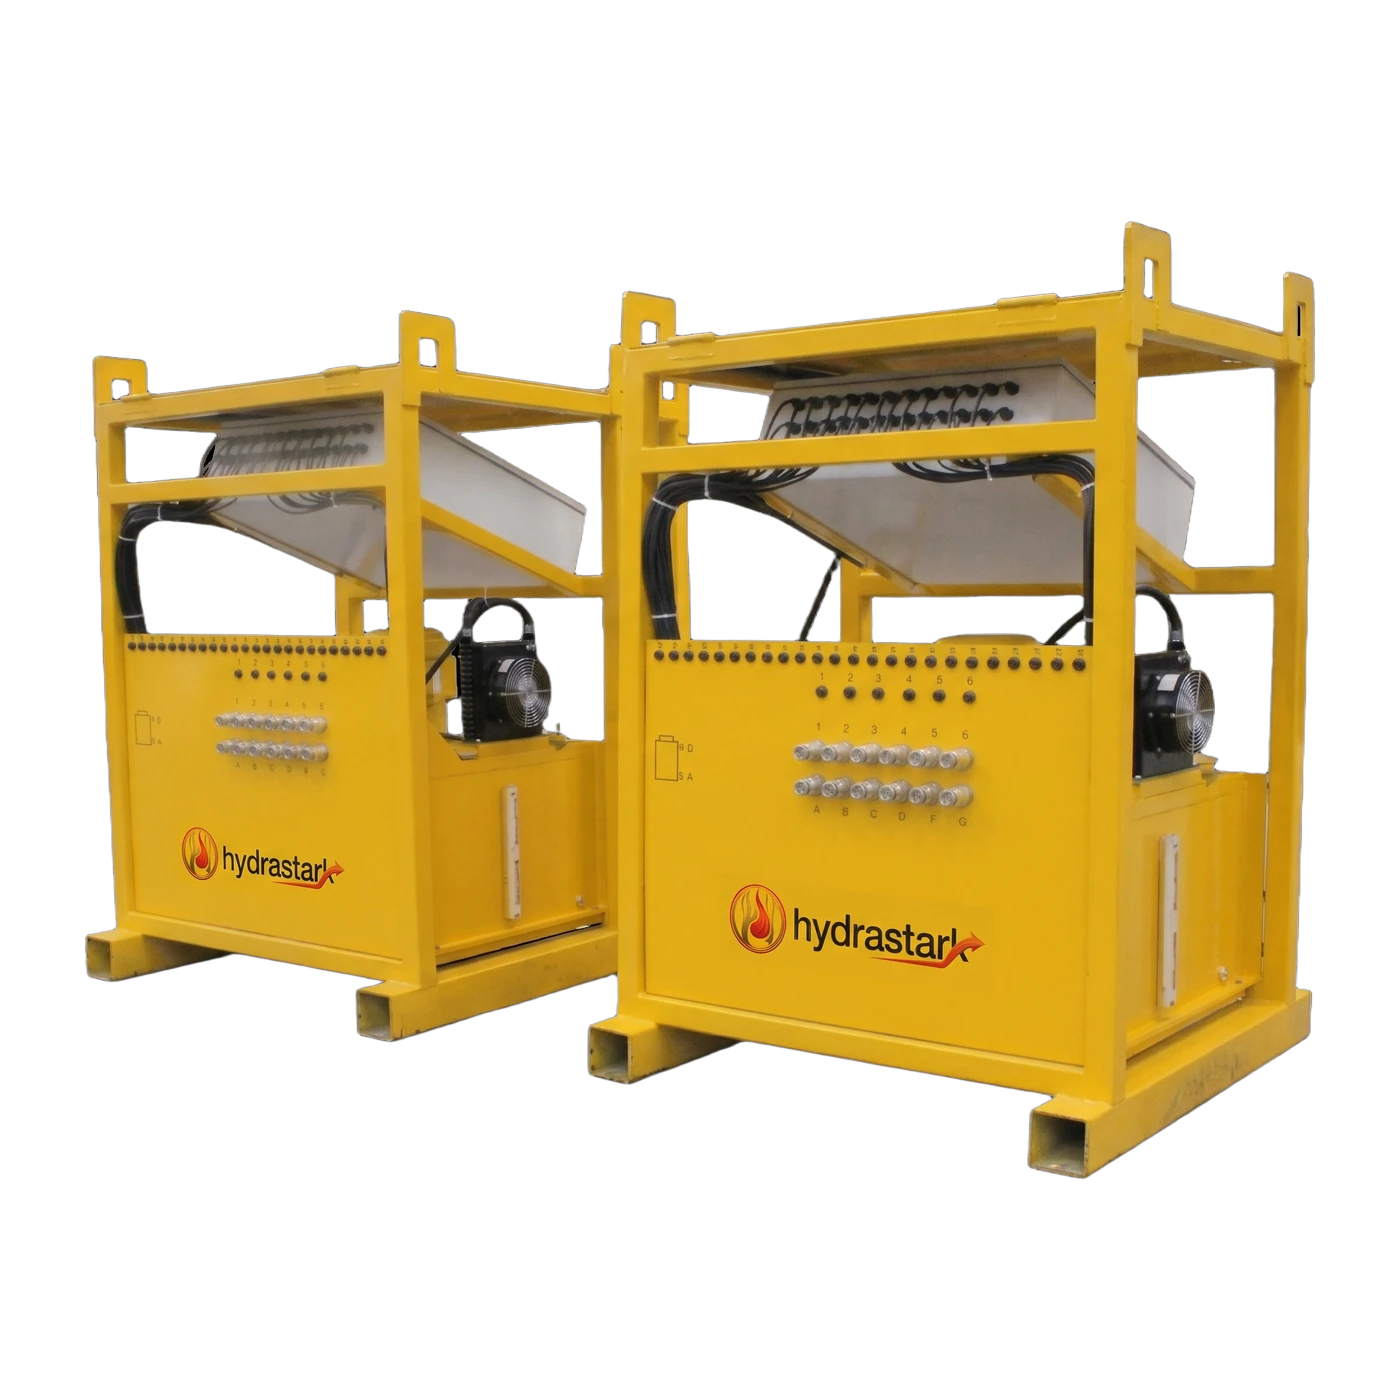
La synchronisation industrielle moderne repose sur des systèmes de boucle fermée à haute fréquence PLC (comme la série HydraStark HPS-PRO). Les capteurs de déplacement linéaire magnétostrictifs (résolution ±0,01mm) et les transducteurs de pression numériques fournissent des télemétries en temps réel à 50Hz dans un contrôleur logique programmable. En modulant les valves de contrôle de flux proportionnel à haute vitesse par canal hydraulique, la déviation de levage sur jusqu'à 32 cylindres indépendants est strictement contenue. ±0,5 mm.
2. Sélection de la cylindre hydraulique : Verrouillage mécanique de l'écrou vs. Systèmes à action double
Le choix de la technologie de piston appropriée détermine la sécurité structurelle pendant les intervalles d'attente prolongés, tels que l'examen des ressorts élastomériques de pont ou l'insertion de plaques d'entretoise :
| Architecture de la colonne | Gamme de tonnage | Mécanisme de maintien | Profil de sécurité | Application principale |
|---|---|---|---|---|
| Cylindres de vis de serrage mécanique | 50 à 1 000 Tonnes | Collier mécanique fileté | Dépendance zéro de la pression hydraulique pendant le maintien | Jackage de piliers de pont à long terme, rénovation de l'essieu |
| Cylindres à plat de faible hauteur | 10 à 200 Tonnes | Vidangeur de pilotage hydraulique | Exige une charpente mécanique secondaire | Espaces de clearance restreints (< 60mm d'écart initial) |
3. Protocole de levage synchronisé à 5 phases
- Enquête de trou et douille sphérique : Mesurer les hauteurs de dégagement sur tous les culées. Déployer des charnières sphériques inclinables sur tous les pistons des cylindres pour éliminer les écarts de charge latéraux causés par les courbes de déformation de la structure supérieure du pont.
- Pré-charge initiale de contact (5% à 10% de la charge) : Pressurisez chaque piston indépendamment jusqu'à ce que tous les sangles touchent le bas de la gouttière de la poutre avec un précharge uniforme de 5%, en confirmant un contact solide sans déplacement vers le haut.
- Synchronisation des paliers de soudage (étapes de 0,5 mm) : Déclenchez un levage synchronisé automatique. Le PLC régule le débit d'huile en increments calibrés, vérifiant que aucun lecture de capteur ne dépasse la tolérance de déplacement delta.
- Engagement de vis de blocage mécanique : Une fois que l'altitude cible est atteinte (par exemple, +15,0 mm), visser mécaniquement le bouton de verrouillage en filetage fermement contre le corps du piston pour passer le chargement de la fluidification hydraulique au tout métal.
- Reduction synchronisée sur de nouveaux roulements : Après la réfection est terminée, inversez le procédé. Augmentez légèrement la pression des cylindres pour débloquer la vis de blocage, dévissez le collier et abaissez le pont de manière synchronisée dans sa position finale.
Systèmes de levage lourds à l'accentuation
Explorer les cylindres de levage de grande tonnage et les stations de pompe multi-points numériques :