Las roturas de refinería petroquímica (TAR) operan bajo estrictos plazos de mantenimiento donde cientos de arandelas de tuberías a alta temperatura y presión deben ser inspeccionadas, re-gasketeadas y recomisionadas. Las fugas no controladas de arandelas durante el arranque, especialmente en unidades de destilación catalítica, procesamiento hidroquímico y alquilación, provocan emisiones de compuestos orgánicos volátiles (VOC) peligrosas, interrupciones no planeadas costosas y peligrosas incendios. Lograr un arranque de verificación de fugas cero requiere un control sistemático de la integridad de las arandelas.
1. Las causas raíz de las fugas de arandelas después del reinicio
El análisis póstumo del campo muestra que más del 80% de las fallas de juntas de arandelas son causadas no por arandelas de espiral defectuosas, sino por prácticas incorrectas de montaje de arandelas.
- Compresión de Asiento a través de Carga No Uniforme: Apretar tornillos en un simple ciclo circular comprime el joint en un lado mientras descarga el cuadrante opuesto, rompiendo el perno de sellado.
- Falta de Estres Residual de Juntas: No se logra superar la malalignación de las arandelas y el crepúsculo térmico durante la prueba hidrostática de prueba.
- Daño en la Remoción de Tornillos con Llama Caliente: El uso de soldadoras acetileno-oxígeno para quemar tuercas atascadas crea deformación térmica localizada en las caras de las tapas y los agujeros de los pernos, requiriendo una remachadura extensa en el sitio.
HydraStark requiere estricta alineación con Guías ASME PCC-1-2022 para la montaje de juntas de unión de arandelas soldadas en superficies de presiónPara utilizar calibradores de llaves hidráulicas de torsión de 700 bar (conector cuadrado o cassettes de ajuste directo de bajo perfil), se mantiene la repetibilidad de la salida de torsión dentro de ±3%.
2. División hidráulica sin chispas para tornillos oxidados
En unidades de hidrodesulfurización y de gas ácido, los tornillos de acero inoxidable B7/2H a menudo sufren severa corrosión por estrés sulfuroso y atascamiento de hilos. Los martillos convencionales o las pistolas de impacto generan chispas calientes (prohibidas en zonas Clase I, División 1 ATEX) y provocan vibraciones severas que pueden dañar las linas de tuberías cerámicas adyacentes.
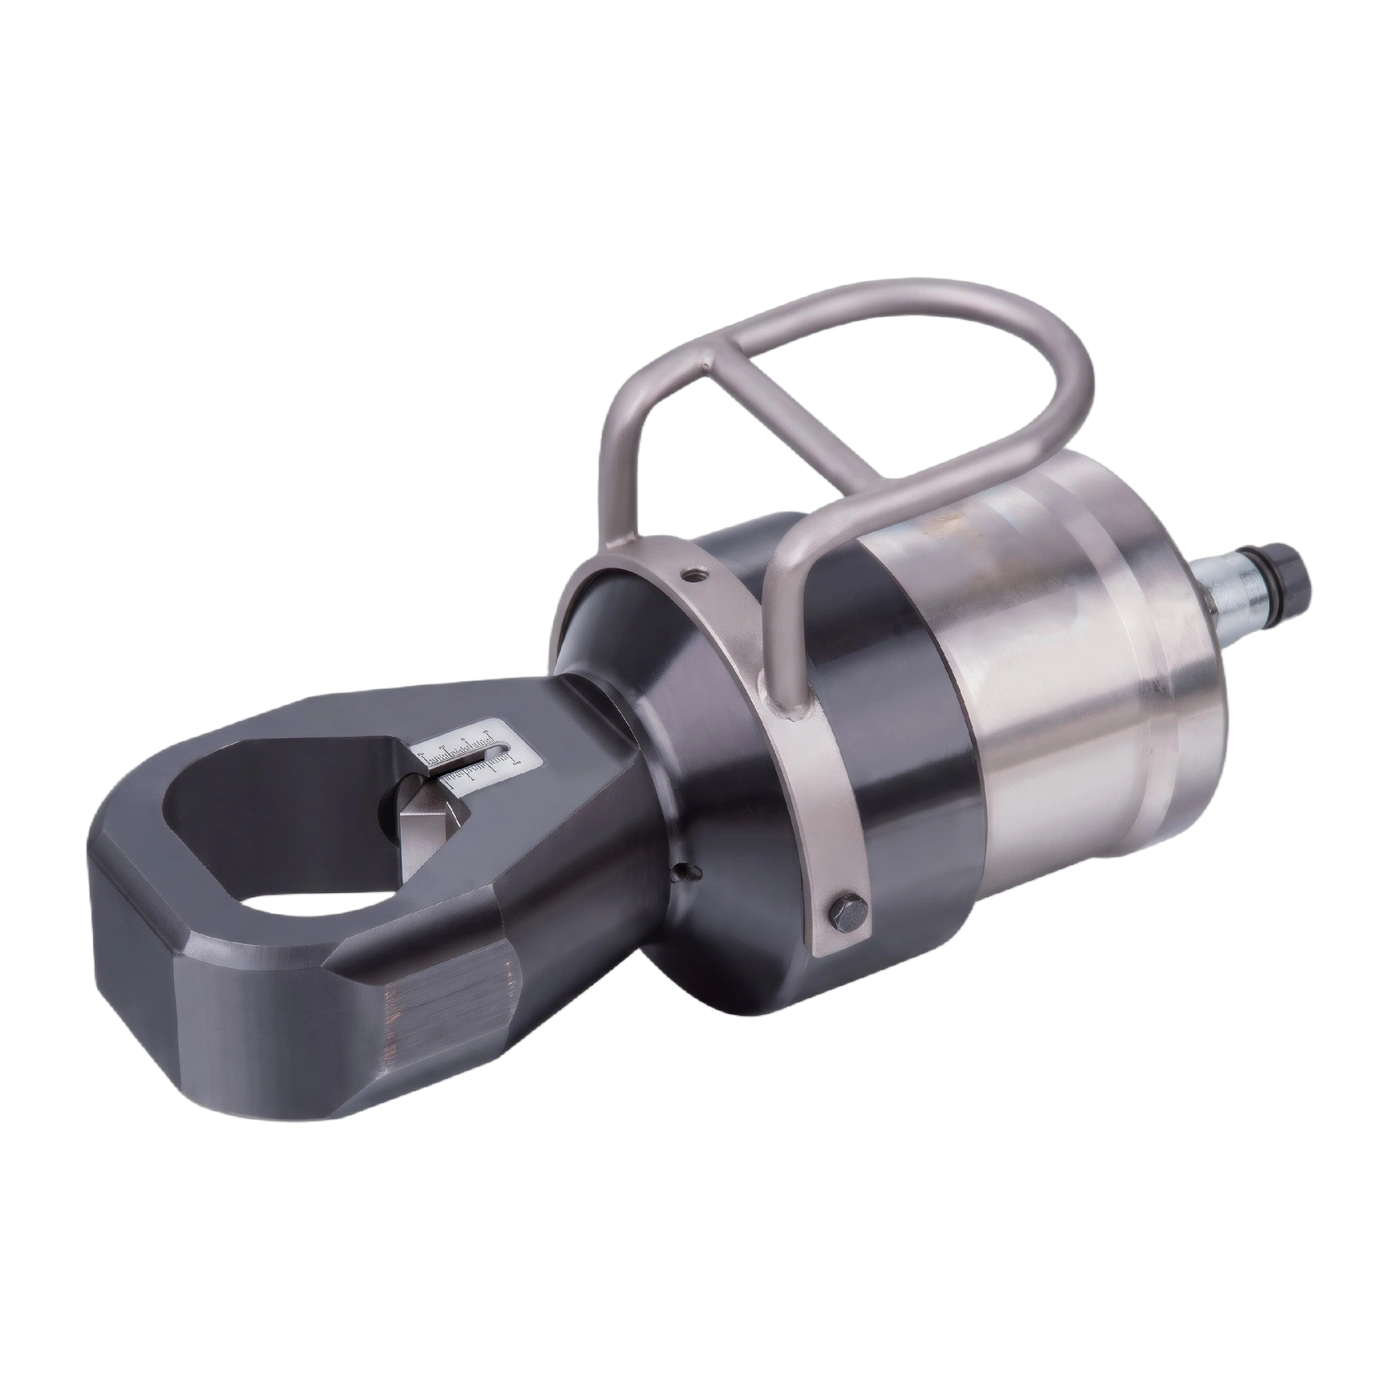
Implementando herramientas pesadas desatornilladores hidráulicos (Serie HydraStark HNC) entrega hasta 100 Toneladas de fuerza de abrazadera concentrada a través de hojas de acero de herramienta pesada calibradas. Los tornillos atascados se cortan a lo largo de su plano axial en menos de 45 segundos sin desechos volátiles, cero chispas y cero daño a las hilos de los tornillos de la viga, reduciendo los atascos en el cronograma de la recuperación en más de un 60%.
3. La secuencia de torque en estrella de cuatro etapas
Para asegurar el acometimiento uniforme en gabinetes metálicos corrugados o de grafito, se debe aplicar el torque hidráulico en un patrón de cruz diagonal según los siguientes 4 pasos:
| Pasa al siguiente paso | Torque de Ajuste % | Secuencia de apriete | Objetivo de ingeniería |
|---|---|---|---|
| Pasaje 1 | 20% - 30% | Patrón de Estrella Cruzada | Alineación paralela de flanges; elimina el ángulo de desalineación |
| Pasar 2 | 50% - 70% | Patrón de Estrella Cruzada | Compresión parcial uniforme de la junta |
| Pasar 3 | 100% Torque de Ensayo | Patrón de Estrella Cruzada | Diseño de carga de perno de bloqueo completo |
| Paso 4 (Final) | 100% Torque de Ensayo | Giro horario | Compensa por la relajación de los pernos adyacentes; asegura pernos sueltos cero |
4. Equipamiento recomendado para el Ensamblaje y Mantenimiento de Tapas
HydraStark equipa a los contratistas de EPC de redondeo global con herramientas hidráulicas de torque y accesorios para mantenimiento de tuberías.
Equipo de Mantenimiento de Placas de Encaje
Explorar cortadores de tuercas hidráulicas de alta velocidad, llaves de torsión de perfil bajo y desplazadores de arandelas.