Las turbinas eólicas marinas (clase 8 MW a 16 MW) están sometidas a fatiga aerodinámica cíclica extremadamente severa, momentos de flexión hidrodinámica inducidos por las olas, y corrosión por sal marina severa. Dentro de estas estructuras colosales, las conexiones de flanque L atornilladas de las secciones tubulares de la torre y el aro de anclaje de la fundación representan los caminos estructurales de carga más críticos. Garantizar una carga residual de atornillado precisa y uniforme es el factor decisivo único para prevenir la falla por fatiga catastrófica de los tornillos y la separación de las flanges.
1. El mecanismo de falla mecánica del enroscado convencional en torres offshore
En la fabricación estructural estándar, los métodos de apriete dependen de la fuerza rotacional transferida a través de las hélices de los hilos de las tuercas. En condiciones de campo en los buques de instalación offshore (WTIVs), la dispersión de la lubricación de los hilos, la rugosidad de la superficie y la oxidación de la sal del aire causan que los coeficientes de fricción (μ) varíen de manera impredecible entre 0.08 y 0.22. Como resultado, hasta el 90% de la torsión aplicada se disipa como fricción parasitaria, dejando que la precisión de la carga de prensa residual se desvíe más allá de ±30%.
Además, la tensión de cortante torsional inducida durante el apriete permanece encerrada en el perno. Cuando se superpone sobre los momentos cíclicos de olas y vientos en el mar, esta tensión residual torsional considerablemente reduce el límite de fatiga de los pernos de fundación de alta resistencia de clase 10.9 y 12.9 (M36 a M72), precipitando la propagación prematura de microfisuras.
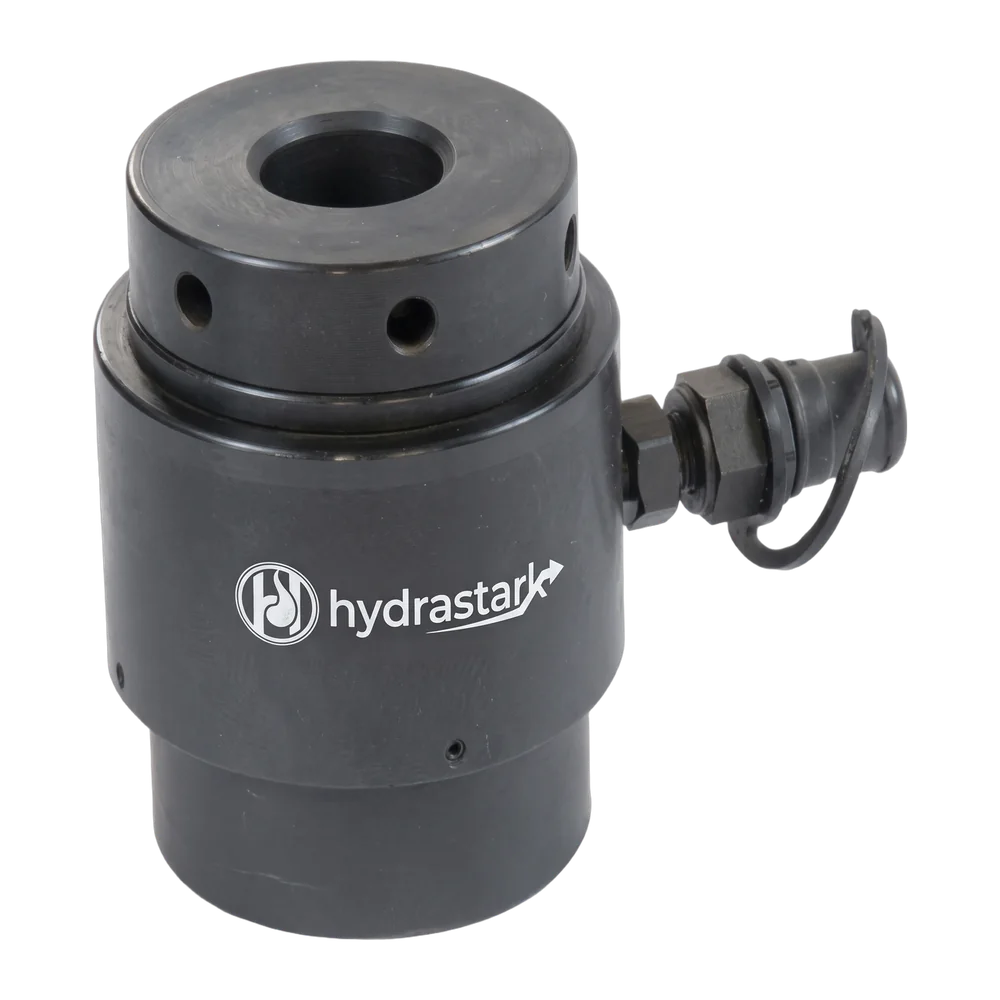
Diferentes de las llaves de torsión, 1500 Bar tensionadores hidráulicos de pernos aplicar una elongación axial pura del 100% directamente sobre la protuberancia del tornillo de perno. El tornillo se gira a mano contra la cara del flange con cero fricción de hilos o torsión de encogimiento. Cuando se libera la presión hidráulica, la precisión de la carga residual se mantiene dentro de un margen de tolerancia apretado de ±3%.
2. 50% vs. 100% de tensionado en cadena sincrónico
Las flanges de los modernos torres eólicas suelen contar con 80 a 140 pernos por junta circular. El apriete con un solo herramienta introduce deflexión de la junta, conocida como comunicación elástica cruzada o relajación de los pernos. Para eliminar la distribución de carga desigual, se implementan dos protocolos de tensión sincrónica:
| Configuración de Tensión | Proporción de Herramientas | Pasos necesarios | Riesgo de relajación de tornillos | Eficiencia en el Campo |
|---|---|---|---|---|
| 100% Tensión Sintónica Simultánea | un tensionador por perno (anillo completo) | 1 Pasada única | 0% (Cero Cross-Talk Elástico) | Instalación más rápida; alta productividad de grúas de buque |
| 50% Cadena en Cadena (Segmental) | un tensionador cada dos pernos | 2 Pasadas (Pasada 1 @ 105%, Pasada 2 @ 100%) | menos del 4% compensado mediante sobreextensión | Equilibrio óptimo de la inversión en herramientas para cajas de fundación |
3. Procedimiento estándar de operación en cuatro pasos (1500 Bar)
- Verificación de Protrusión & Alineamiento de Hilo de Arandela Asegúrese de que la longitud de la viga de tornillo por encima del tornillo hexagonal es al menos 1.0x a 1.2x el diámetro nominal de la viga (d) para garantizar un engagement completo del hilo del extractor.
- Conjunción sincrónica: Conecte hasta 16 a 32 tensionadores en paralelo mediante mangueras flexibles de alta presión ultraresistentes a 1800 Bar de protección de rotura, utilizando conectores rápidos compatibles con CEJN.
- Presurización de sobrepulso calculada: Utilizando un paquete de potencia eléctrico/pneumático calibrado de 1500 bar (como el HydraStark HPT-1500), presurice el circuito hasta la carga calculada A (teniendo en cuenta la pérdida mecánica de transferencia / factor de hundimiento del hilo).
- Apriete de forma segura y desenergización: Engage el barra de tommy a través de la ventana del tensionador para girar firmemente la arandela hacia el asiento de la placa. Abra el válvula de liberación hidráulica, permitiendo que el esfuerzo se transfiera puramente en tensión al perno apretado.
4. Paquete recomendado de herramientas para el ensamblaje de tornillos de aerogeneradores eólicos
Para ejecutar el enroscado de fundación y torre en el mar con cero tiempo de inactividad, HydraStark ofrece herramientas de tensión calibradas en la fábrica a 1500 Bar diseñadas específicamente para arandelas L con ajuste apretado:
Soluciones recomendadas para tensionado hidráulico
Explora la precisión de la herramienta HydraStark de 1500 bar, incluyendo planos dimensionales y logística de envío global: