Petrochemische Raffinerietouren (TAR) betreiben unter dringenden Wartungszeiten, bei denen hunderte hohe Temperatur und hohe Druck Rohrflansche überprüft, neu verdichtet und erneut in Betrieb genommen werden müssen. Unkontrollierte Flanschlecks während des Startens - insbesondere bei katalytischer Raffinierung, Hydrierung und Alkylierungseinheiten - führen zu gefährlichen Volatile Organic Compound (VOC) Emissionen, kostspieligen unerwarteten Stillständen und katastrophalen Brandgefahr. Ein verifizierter Nulllecks-Start erfordert systematische Flanschintegritätskontrolle.
1. Die Ursachen von Flanschlecks nach der Anlagenstilllegung
Feldpost-mortem-Analysen zeigen, dass über 80% der Fugenfehlstellungen nicht durch defekte Spiralwundungsdichtungen verursacht werden, sondern durch falsche Bolzanordnungspraktiken:
- Gummiringeinfachung durch ungleiches Belastung: Die Lockerung der Schrauben in einem einfachen kreisförmigen Schema drückt den Dichtungsstreifen auf einer Seite zusammen und entlastet den entgegengesetzten Quadranten, was das Dichtungsbändchen zerbricht.
- Unzureichender Restdichtungsdruck: Die Fehlversuche, Schraubenfehlaligungen und thermische Dehnungen während der hydrostatischen Prüfung zu überwinden.
- Hot-Torch-Nut-Entfernungsschäden: Die Verwendung von Oxy-Acetylen-Schweißflammen zur Verbrennung versperrter Schrauben verursacht lokalisierte thermische Verformungen an den Flanschflächen und Schraubenlöchern, die zu umfangreichem auf dem Baugrund erforderlichen Wiederaufarbeiten führen.
HydraStark verlangt strengen Einhaltung ASME PCC-1-2022 Richtlinien für die Montage von Druckbegrenzungsbohrungen mit SchraubenverbindungDurch den Einsatz von kalibrierten 700 Bar Hydraulik-Schraubendrehmoment-Schlüsseln (Quertrieb oder niedrige Profile Direktanbausysteme) wird die Wiederholbarkeit des Drehmoments innerhalb von ±3% gewährleistet.
2. Schlagfeste Hydraulische Schraubenzerlegung für korrodierte Schrauben
In Hydrodesulfurization und Schwefelgasanlagen leiden B7/2H Legierungsstifte häufig unter schwerer Schwefelstreckkorrosion und Schraubenverriegelung. Konventionelle Schlagsteckschlüssel oder Schlagpistolen erzeugen heiße Funken (verboten in Klasse I, Div 1 ATEX-Zonen) und verursachen starke Vibrationen, die benachbarte Keramikrohrbeschichtungen beschädigen können.
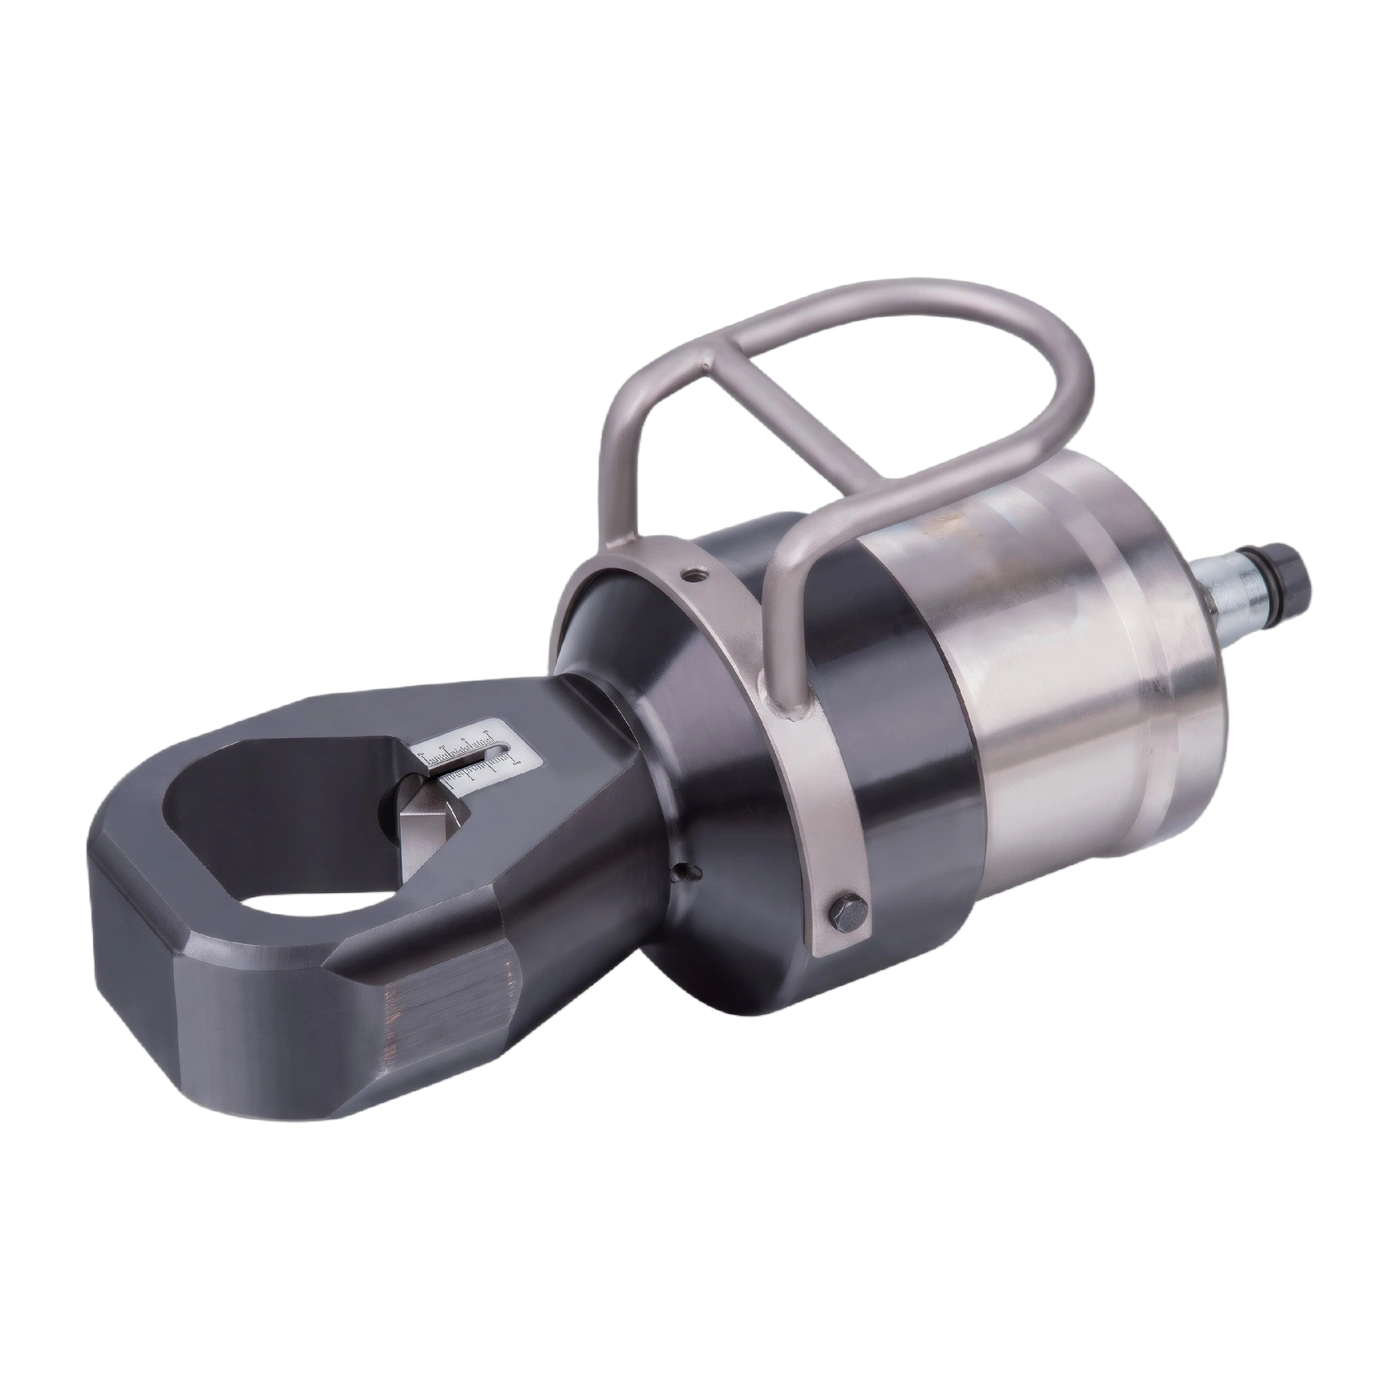
Bereitstellung schwerer Lasten Hydraulische Mutternschneider (HydraStark HNC-Serie) liefern bis zu 100 Tonnen konzentrierter Keilkraft durch kalibrierte hochdichte Werkzeugstahlblätter. Verschlossene Schrauben werden innerhalb von unter 45 Sekunden entlang ihrer Achseebene geschnitten, ohne fliegende Splitter, ohne Funken und ohne Schäden am Gewinde der Schraubenbolzen, wodurch die Dauer der Wartung um über 60% gesenkt wird.
3. Die vierstufige Sternformige Drehmomentfolge
Um eine einheitliche, kompressive Sitzung auf gewellten Metall- oder Graphitgefüllten Dichtungen sicherzustellen, muss hydraulischer Drehmomentauftrag in einem kreuzförmigen diagonalen Muster nach den folgenden 4 Stufen erfolgen:
| Passierstufe | Ziel-Drehmoment % | Spannfolge | Technischer Ziel |
|---|---|---|---|
| Pass 1 | 20% - 30% | Kreuz-Stern-Muster | Parallelflanschausrichtung; schafft Winkelabstand aus |
| Pass 2 | 50% - 70% | Kreuz-Stern-Muster | Uniforme partielle Dichtungskompression |
| Pass 3 | 100% Ziel-Torsionsmoment | Kreuz-Stern-Muster | Gesamter Zielentwurf Bolzenklemmspannung |
| Schritt 4 (Abschluss) | 100% Ziel-Torsionsmoment | Uhrzeigersinniger Drehgang | Kompensiert für die Entspannung benachbarter Schrauben; gewährleistet, dass keine Schrauben locker sind |
4. Empfohlene Bolzentreib- & Wartungsausrüstung
HydraStark belieftet weltweite EPC-Abrechnungskontrakte mit hydraulischen Drehmomentwerkzeugen und Rohrleitungsunterhaltungszubehör:
Gewerbliche Flansch-Wartungsausrüstung
Erkunden Sie hochgeschwindigkeits-hydraulische Schraubenzerspanner, niedrigprofilige Schraubenschlüssel und Flanschbreiter: