Offshore-Windkraftwerke (8 MW bis 16 MW Klasse) unterliegen extremen zyklischen aerodynamischen Ermüdungsprozessen, hydrodynamischen Wellenbeanspruchungen und schwerer mariner Salznebelkorrosion. In diesen riesigen Strukturen stellen die verschraubten L-Flanschverbindungen der röhrenförmigen Turmabschnitte und der Ankerkorb-Basisring die kritischsten strukturellen Belastungswegpunkte dar. Die Gewährleistung exakter, einheitlicher Restschraubenbelastungen ist der einzige entscheidende Faktor zur Verhinderung katastrophaler Schraubenermüdungsbrüche und Flanschabtrennungen.
1. Das Versagensmechanismus der konventionellen Drehmomentmessung in Offshore-Türmen
In der Standardbauweise von Strukturen basieren Drehmomentverfahren auf der Übertragung von Drehkraft über Gewindestreben. Unter Feldbedingungen auf Offshore-Installationsfahrzeugen (WTIVs) führen Schmiermittelverteilung, Oberflächenrauheit und Salznebeloxidation zu unvorhersehbaren Veränderungen der Reibungskoeffizienten (μ) zwischen 0,08 und 0,22. Dadurch wird bis zu 90% des aufgebrachten Drehmoments als parasitäre Reibung verloren, was die Genauigkeit der Restklemmkraft abweicht von ±30%.
Zudem bleibt die torsionale Scherspannung, die während des Drehmoments aufgebracht wird, im Stab des Schraubenschafts verriegelt. Wenn diese auf die durch Wellen und Windstöße verursachten zyklischen Lasten aufgebaut wird, reduziert diese verbleibende Torsion erheblich die Ermüdungsgrenze hochfestiger Klasse 10.9 und 12.9 Fundament-Schrauben (M36 bis M72), was zu frühzeitiger Mikrospaltbildung führt.
Ahnlich wie Schraubenschlüssel, 1500 Bar hydraulische Bolzentensionierer erzielen Sie eine 100-prozentige reine axiale Dehnung direkt auf den Schraubenbolzen. Die Mutter wird finger-tight gegen die Flanschfläche gedreht, ohne Spitzenspiel oder torsionale Verformung. Bei der Entlastung der hydraulischen Druck wird die Restvorspannungsgenauigkeit innerhalb eines engen ±3%-Toleranzbereichs gewährleistet.
2. 50% vs. 100% Synchroner Daisy-Chain-Tensionierungs-Topologie
Moderne Windkraftanlagen-Türme weisen typischerweise 80 bis 140 Schrauben pro Umfassungsverbindung auf. Einzelschraubenfestigung führt zu lokaler Flanschverschiebung, bekannt als elastisches Kreuzgespräch oder Schraubenentspannung. Um ungleichmäßige Belastungsverteilung zu vermeiden, werden zwei synchronisierte Festigungsverfahren eingesetzt:
| Spannungsanordnung | Werkzeugverhältnis | Notwendige Durchläufe | Bolzspannungskontaktierung | Feldeffizienz |
|---|---|---|---|---|
| 100% Simultanes Spannen | Ein Spanner pro Bolzen (vollständiger Ring) | Ein Durchgang | 0% (Nullerlastiges Kreuzgespräch) | Schnellste Montage; hohe Produktivität der Seefahrzeugkrananlagen |
| 50% Daisy-Chain (Segmental) | Ein Spanner auf jedem zweiten Bolzen | 2 Durchläufe (Durchlauf 1 @ 105%, Durchlauf 2 @ 100%) | < 4% kompensiert überzug | Optimale Investitionsbilanz für Fundamentkäfige |
3. Standard 4-Step Standard Operating Procedure (1500 Bar)
- Protrusion Überprüfung & Schraubenfädenschnittverbindung: Stellen Sie sicher, dass der Studenspanner über dem Sechskantmutternkopf mindestens 1,0 bis 1,2 mal den nominalen Studendurchmesser (d) übersteht, um eine vollständige Gewindeengagementung des Spannersicherungsschirms zu gewährleisten.
- Synchroner Link-Koppler: Bereitstellen von bis zu 16 bis 32 Spannern parallel über hochdruckflexible Schläuche mit 1800 Bar Explosionsfestigkeit, die CEJN-kompatible Schnellkupplungen verwenden.
- Berechnete Überzug-Pressung: Verwenden Sie einen 1500 Bar kalibrierten elektrischen/pneumatischen Druckbehälter (wie z.B. der HydraStark HPT-1500), um den Kreislauf auf die berechnete Belastung A (mit Berücksichtigung der mechanischen Übertragungsverluste / Gewindeversetzungsfaktor) aufzupumpen.
- Schrauben festziehen und Entspannen: Befestigen Sie den Tommy-Schlüssel durch das Spannerfenster, um den Schraubenkopf fest auf die Flanschlage zu drehen. Öffnen Sie den hydraulischen Freigabeknopf, um den Lastwechsel rein auf Zug auf den festgezogenen Schraubenkopf zu übertragen.
4. Empfohlene Werkzeugpakete für Windkraftanlagen-Schraubenverbindung
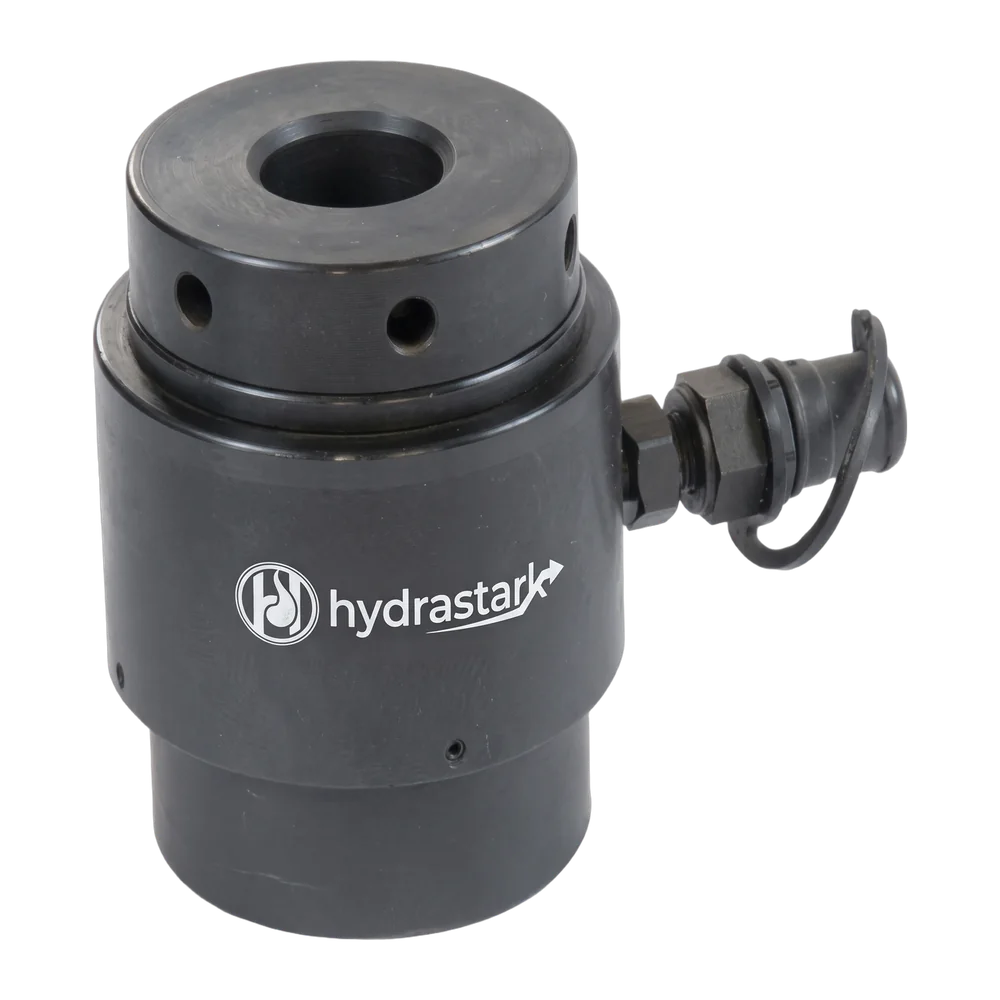
Um die Montage von Offshore-Fundamenten und Turmverbinder mit Null-Downtime durchzuführen, bietet HydraStark fabrikgeprüfte 1500 Bar Spannwerkzeuge, die speziell für enge L-Flansche entwickelt wurden:
Empfohlene Hydraulische Spannungslosungen
Entdecken Sie die präzisen 1500 Bar Werkzeuge von HydraStark, inklusive technischer Zeichnungen und globalen Logistikdiensten: