Ветрогенераторы морских ветряных турбин (8 МВт до 16 МВт) подвержены экстремальному циклическому аэродинамическому усталости, волновому гидродинамическому изгибу моментов и сильному морскому солевому распылению. В этих гигантских конструкциях болтовые соединения L-образных фланцев трубчатых секций башни и кольца основания анкерной клетки представляют собой наиболее критические пути структурных нагрузок. Установление точного, равномерного остаточного натяга болтов является единственным решающим фактором для предотвращения катастрофического усталостного разрушения болтов и разрыва фланцев.
1. Механическая механизм отказа при стандартном затяжке в башнях для морских ветрогенераторов
В стандартной конструкционной сборке методы затяжки основаны на передаче вращательной силы через нити резьбы гайки. Под полевыми условиями на морских установочных судах (WTIVs), разнообразие смазки нитей резьбы, шероховатость поверхности и окисление соленой туманной атмосферой приводят к неуверенному изменению коэффициентов трения (μ) в диапазоне от 0,08 до 0,22. В результате до 90% приложенной крутящей силы рассеивается как паразитное трение, оставляя точность остаточного усилия сжатия отклоняющейся за пределы ±30%.
Кроме того, тангенциальное срезовое напряжение, возникающее при затяжке, остается заключенным в стержне болта. При наложении на циклические волны и порывы ветра, возникающие в условиях моря, это остаточное тангенциальное напряжение значительно снижает предел усталости высокопрочных болтов класса 10.9 и 12.9 (M36 до M72), что приводит к преждевременному распространению микротрещин.
Несколько искривленные гайки 1500 бар гидравлические болтовые натяжители приложить 100% чистое осевое удлинение непосредственно на выступ болта. Гайка вращается вручную до упора в плоскость фланца с нулевым трением или вращением на гайке. При отпускании гидравлического давления остаточная предварительная затяжка удерживается в строгом диапазоне ±3% допуска.
2. 50% vs. 100% синхронная цепная схема натяжения
Современные ветряные турбины обычно имеют 80-140 болтов на кольцевой шов. Одношаровый затяжка ведет к локальной деформации фланца, известной как эластичное кросс-тейл или релаксация болта. Для устранения неравномерного распределения нагрузки используются два синхронных протокола затяжки:
| Конфигурация натяжения | Коэффициент использования инструмента | Требуемое количество проходов | Риск релаксации болта | Эффективность на поле |
|---|---|---|---|---|
| 100% синхронное натяжение | 1 натяжитель на болт (полный кольцевой ряд) | 1 Одно проходное | 0% (Нулевое эластическое кросstalk) | Быстрая установка; высокая производительность крана на судне |
| 50% Цепочка-звено (сегментная) | один натяжитель на каждый второй болт | 2 прохода (проход 1 @ 105%, проход 2 @ 100%) | < 4% компенсировано через перегрузку | Оптимальное соотношение инвестиций в инструмент для фундаментных решеток |
3. Стандартный 4-шаговый стандартный операционный procedура (1500 бар)
- Проверка выступа и зацепления нити гайки: Убедитесь, что выступ стержня болта над шестигранной гайкой составляет не менее 1,0x до 1,2x диаметра стержня болта (d) для обеспечения полного вовлечения резьбы тягового цилиндра.
- Синхронное соединение Подключите до 16 до 32 натяжных устройств параллельно через гибкие шланги высокого давления, рассчитанные на разрывное давление 1800 бар, используя быстросъемные соединители CEJN-совместимые
- Вычисляемое превышение давления: Используя калиброванный электрический/пневматический блок питания давления 1500 бар (например, HydraStark HPT-1500), подайте давление в сеть на расчетную нагрузку A (учитывая механическую потери / фактор оседания нитей).
- Сборка и отключение гайки Приведите томми-бар к окну натяжителя и вращайте гайку твердо на место фланца. Откройте гидравлический релейный клапан, позволяя нагрузке передаваться исключительно в растяжение к затянутой гайке.
4. Рекомендуемый комплект инструмента для крепления ветряных турбин
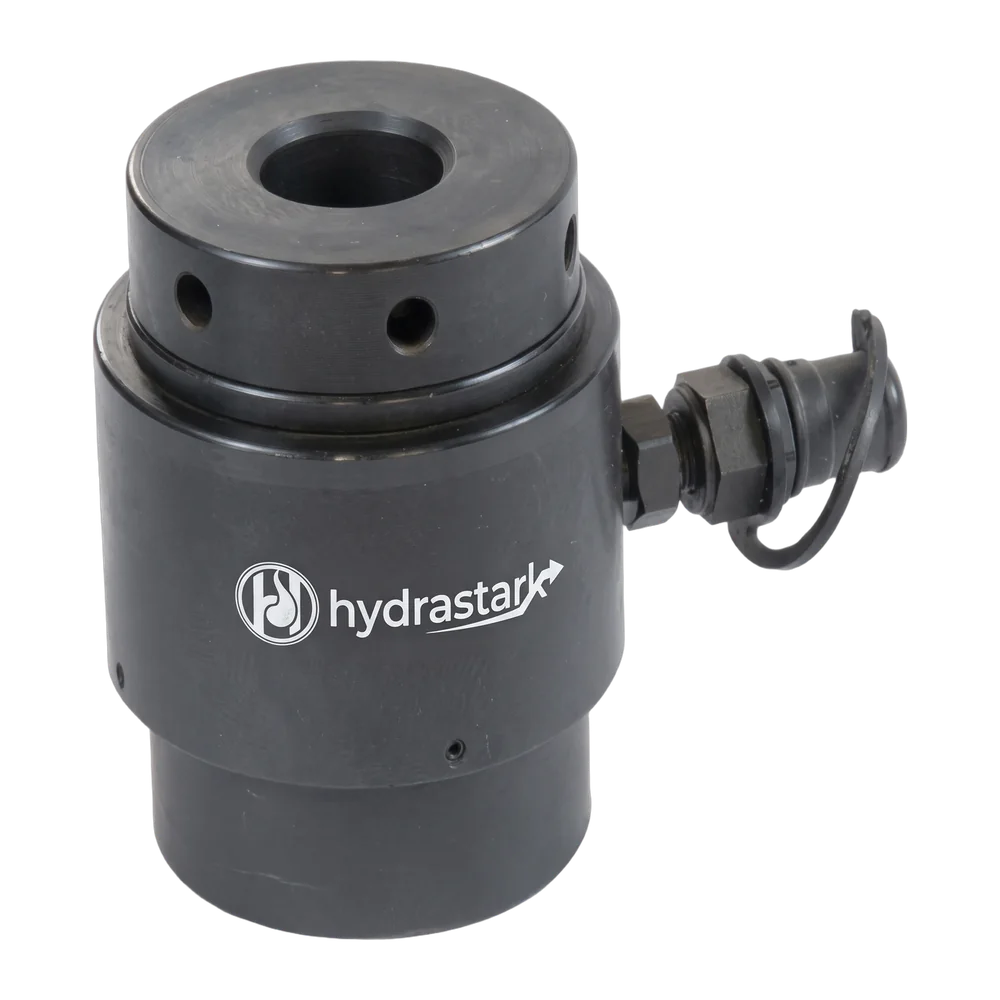
Для выполнения монтажа фундамента и башни в морских условиях с нулевым временем простоев, HydraStark предоставляет инструменты для натяжения давлением 1500 бар, откалиброванные на заводе, специально разработанные для узких зазоров L-образных фланцев.
Рекомендуемые решения гидравлического натяжения
Исследуйте точность инструментов HydraStark на 1500 бар, включая технические чертежи и глобальные логистические услуги: